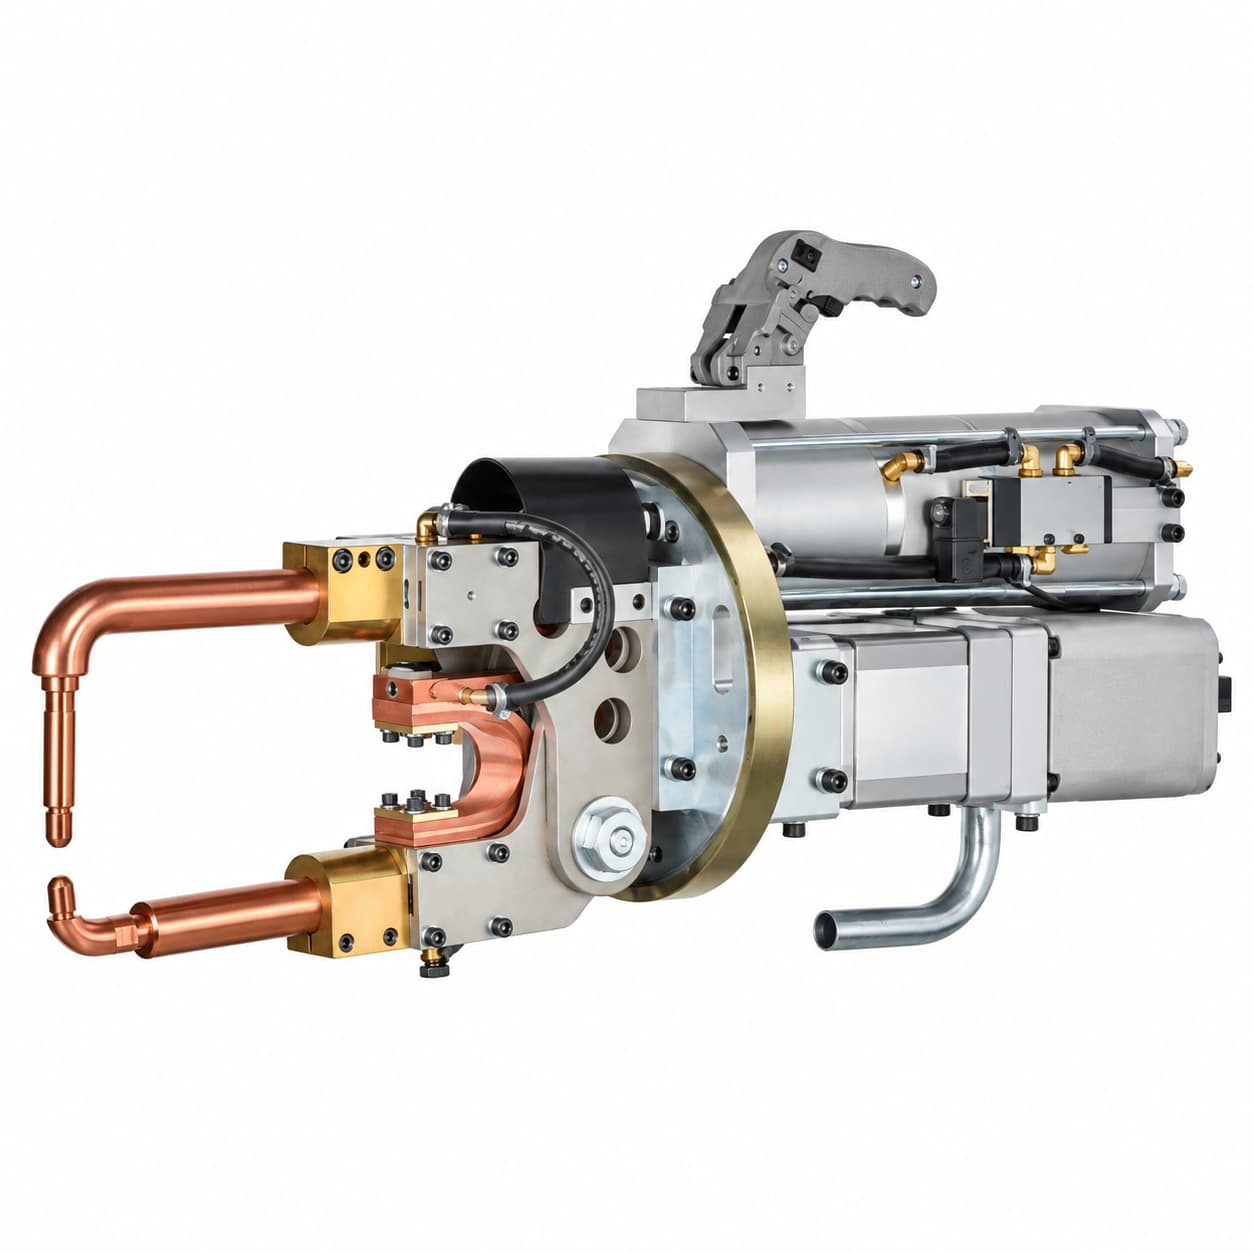
La soldadura por puntos por resistencia de aleaciones de aluminio puede resultar compleja debido a la rápida disipación del calor, los depósitos de óxido blanco en la superficie de los electrodos y la necesidad de rectificar los electrodos con frecuencia. Estos problemas pueden afectar la formación del núcleo de soldadura, la uniformidad de la soldadura y la eficiencia de producción.
Este artículo explica tres problemas comunes en la soldadura por puntos de aluminio y formas prácticas de mejorar la calidad de la soldadura, mantener el estado de los electrodos y obtener resultados más uniformes. También analiza cómo la tecnología de soldadura por puntos con inversor MFDC puede ayudar a mejorar el control del proceso de soldadura.
Para obtener una visión más amplia de las técnicas de soldadura por puntos de aluminio y las consideraciones del proceso, lea nuestra guía Soldadura por puntos de aluminio: técnicas, desafíos y soluciones.
Índice
- Por qué la soldadura por puntos de aluminio requiere un control cuidadoso del proceso
- 1. Rápida disipación del calor y formación del núcleo de soldadura
- 2. Acumulación de óxido blanco y adherencia del electrodo
- 3. Rectificado frecuente de electrodos y vida útil del electrodo
- ¿Cómo se puede mejorar la calidad de la soldadura por puntos de aluminio?
- Por qué la tecnología de inversor MFDC es adecuada
- Pistola de soldadura por puntos con inversor MFDC de WPI
- Preguntas frecuentes
- Mejore su soldadura por puntos de aluminio con WPI Taiwán
Por qué la soldadura por puntos de aluminio requiere un control cuidadoso del proceso
El aluminio tiene una alta conductividad térmica, lo que permite que el calor se disipe rápidamente de la zona de soldadura. Su baja resistencia eléctrica implica que, a menudo, se necesita una corriente de soldadura relativamente alta para generar suficiente calor por resistencia en la unión. Además, el aluminio forma una capa de óxido superficial estable que puede afectar el contacto eléctrico y la interacción entre el electrodo y la pieza.
Estas características hacen que sea esencial controlar cuidadosamente la corriente de soldadura, el tiempo de soldadura, la fuerza del electrodo, el estado de la superficie y la refrigeración del electrodo para lograr una calidad de soldadura uniforme.
1. La rápida disipación del calor puede impedir la correcta formación del núcleo de soldadura
¿Por qué es importante la disipación del calor?
La soldadura por puntos por resistencia requiere que se genere y concentre suficiente calor en la interfaz entre las chapas para formar un núcleo de soldadura sólido. Como el aluminio conduce el calor rápidamente, una corriente de soldadura insuficiente, un tiempo de soldadura inadecuado, un aporte de calor insuficiente o un suministro de corriente inestable pueden impedir la correcta formación del núcleo.
Prolongar simplemente el tiempo de soldadura no siempre es la mejor solución. Un calentamiento excesivo puede dañar la superficie de la pieza o acelerar el deterioro del electrodo. Es necesario establecer parámetros de soldadura adecuados para cada material y aplicación.
¿Qué ocurre cuando el núcleo de soldadura es demasiado pequeño?
Un núcleo de soldadura de tamaño insuficiente puede reducir la resistencia de la unión y aumentar el riesgo de separación de la soldadura bajo las cargas de servicio. El tamaño de núcleo requerido y la resistencia aceptable de la unión deben determinarse mediante pruebas de soldadura específicas para el material y ensayos de calidad adecuados.
2. Acumulación de óxido blanco y adherencia del electrodo
Acumulación de óxido blanco en la superficie de los electrodos
Durante la soldadura por puntos por resistencia de aleaciones de aluminio, pueden acumularse depósitos de óxido blanco en la superficie de los electrodos a lo largo de soldaduras repetidas. El aluminio forma fácilmente una capa de óxido no conductora en su superficie, lo que puede afectar las condiciones de contacto eléctrico.
Los depósitos en la superficie del electrodo también pueden interferir con una transferencia de corriente uniforme y contribuir a variaciones en el rendimiento de la soldadura.
Adherencia del electrodo y acumulación de calor
El aluminio tiene una baja resistencia eléctrica, por lo que a menudo se requiere una corriente de soldadura relativamente alta para generar suficiente calor por resistencia en la unión. El calor generado en la interfaz entre el electrodo y la pieza puede provocar que el aluminio se adhiera a la cara del electrodo y aumentar el riesgo de que el electrodo se pegue.
Cuando se produce la adherencia, puede resultar difícil separar limpiamente el electrodo de la pieza, lo que puede interrumpir la producción y aumentar las necesidades de mantenimiento.
Para reducir el riesgo de adherencia del electrodo, es fundamental controlar adecuadamente la corriente y el tiempo de soldadura, garantizar una refrigeración suficiente del electrodo y realizar un mantenimiento periódico de su superficie. Mantener la cara del electrodo en buen estado ayuda a conservar un rendimiento de soldadura uniforme y a prolongar la vida útil del electrodo.
3. El rectificado frecuente de electrodos reduce su vida útil y la velocidad de producción
¿Por qué la soldadura de aluminio requiere rectificar los electrodos con frecuencia?
La acumulación de óxido blanco, la adherencia del electrodo y la exposición repetida a altas temperaturas de soldadura pueden afectar con el tiempo la superficie de trabajo y la geometría de la punta del electrodo.
El rectificado de electrodos ayuda a restaurar el perfil de punta requerido, pero cada operación de rectificado elimina parte del material del electrodo. El objetivo es mantener la geometría de la punta y el estado de la superficie adecuados, evitando al mismo tiempo la eliminación innecesaria de material.
¿Qué ocurre cuando el electrodo se rectifica con demasiada frecuencia?
El rectificado frecuente elimina más material del electrodo, lo que acorta su vida útil y aumenta la necesidad de sustituir las puntas y realizar tareas de mantenimiento. Estas actividades pueden provocar tiempos de inactividad adicionales y reducir el rendimiento de la producción.
Unas herramientas de rectificado bien seleccionadas e intervalos de inspección adecuados pueden ayudar a mantener una geometría uniforme del electrodo. Sin embargo, no pueden sustituir unos parámetros de soldadura estables ni una refrigeración eficaz del electrodo.
Más información sobre el mantenimiento de electrodos: Rectificador de Puntas de Electrodo de WPI Taiwán.
¿Cómo se puede mejorar la calidad de la soldadura por puntos de aluminio?
- Aumentar y estabilizar la corriente de soldadura
Como el aluminio tiene una baja resistencia eléctrica, a menudo se necesita una corriente de soldadura relativamente alta para generar suficiente calor por resistencia. Seleccione una corriente adecuada y mantenga un suministro de corriente estable. Ajuste y verifique la corriente de soldadura según la aleación, el espesor del material, la configuración de la unión y la capacidad del equipo. Una corriente excesiva también puede causar defectos de soldadura.
- Controlar con precisión el tiempo de soldadura
Utilice un programa de soldadura validado para generar el calor suficiente para la correcta formación del núcleo, evitando una exposición térmica innecesaria.
- Mantener una fuerza de electrodo estable
Mantenga una fuerza de electrodo constante y una alineación correcta para lograr condiciones de contacto repetibles. Verifique la fuerza del electrodo según el programa de soldadura y los requisitos de la pieza.
- Controlar la temperatura del electrodo
Proporcione una refrigeración adecuada al electrodo y compruebe el caudal de refrigerante y la temperatura del electrodo durante la producción continua.
- Mantener la superficie de trabajo del electrodo
Inspeccione la geometría de la punta del electrodo, los depósitos superficiales y los signos de adherencia. Mantenga tanto la superficie de las chapas como las caras de los electrodos en condiciones adecuadas para una soldadura uniforme.
- Reducir el rectificado innecesario de electrodos
Utilice los resultados de calidad de la soldadura y las inspecciones de los electrodos para establecer intervalos de mantenimiento adecuados, en lugar de rectificar los electrodos automáticamente ante cada pequeño cambio.
Un programa de mejora práctico debe combinar pruebas de programas de soldadura, evaluación del núcleo de soldadura, ensayos destructivos cuando corresponda, inspección de electrodos y supervisión continua de la producción. Ningún parámetro por sí solo puede resolver todos los problemas de la soldadura por puntos de aluminio.
Por qué la tecnología de inversor MFDC es adecuada para la soldadura por puntos de aluminio
Corriente de soldadura CC estable
La tecnología de inversor MFDC de WPI Taiwán convierte la alimentación trifásica de entrada en una salida de soldadura de corriente continua controlada. Una corriente continua estable contribuye a una generación de calor repetible en las aleaciones de aluminio, que a menudo requieren una corriente de soldadura relativamente alta debido a su baja resistencia eléctrica.
Control preciso de la corriente y el tiempo de soldadura
La tecnología de inversor MFDC permite controlar con precisión la corriente y el tiempo de soldadura. Esto ayuda a regular el aporte de calor y a mantener condiciones de soldadura repetibles cuando se establecen parámetros adecuados para la aleación de aluminio, el espesor del material y el diseño de la unión.
Un tiempo de soldadura más corto ayuda a controlar la pérdida de calor
Un programa de soldadura bien seleccionado, con una corriente relativamente alta durante un tiempo más corto, puede ayudar a generar el calor suficiente para la formación del núcleo antes de que se disipe un exceso de calor hacia el aluminio circundante.
La corriente y el tiempo de soldadura adecuados deben validarse mediante pruebas de soldadura para cada aleación, espesor de material, configuración de electrodos y diseño de unión.
Mejor control del proceso para una soldadura más uniforme
Una salida de corriente estable y una temporización repetible ayudan a reducir las variaciones en el proceso de soldadura. Sin embargo, la adherencia y el desgaste del electrodo también dependen del estado de su superficie, la fuerza del electrodo, la refrigeración y el mantenimiento.
Por lo tanto, la tecnología MFDC debe considerarse parte de una solución integral de soldadura por puntos de aluminio y no una garantía independiente contra los defectos de soldadura.
Pistola de soldadura por puntos con inversor MFDC de WPI para aplicaciones de aluminio
WPI Taiwán fabrica pistolas de soldadura por puntos con inversor MFDC para aplicaciones de soldadura por puntos por resistencia, incluidas las aleaciones de aluminio. El sistema ofrece una salida de soldadura de corriente continua controlada y un control de corriente a nivel de milisegundos que ayudan a regular el aporte de calor y a mejorar la uniformidad de la soldadura.
WPI ofrece opciones de capacidad de equipo de 80, 100, 160 y 225 kVA. Estos valores indican la capacidad del equipo, no la corriente de soldadura. La configuración y los parámetros de soldadura adecuados dependen de la aleación de aluminio, el espesor del material, el diseño de la unión, la configuración de los electrodos y los requisitos de producción.
Para conocer los detalles del producto, visite la página Pistola de soldadura por puntos con inversor MFDC de WPI .
Si está evaluando la soldadura por puntos MFDC para componentes de aluminio, póngase en contacto con WPI Taiwán e indíquenos la aleación, el espesor del material, la configuración de la unión, la accesibilidad de los electrodos y los requisitos de producción. Nuestro equipo puede analizar con usted una solución de soldadura adecuada para su aplicación.
El rectificado de electrodos sigue siendo una medida de mantenimiento complementaria importante para conservar el estado de los electrodos y un rendimiento de soldadura uniforme.
Preguntas frecuentes sobre la soldadura por puntos de aluminio
¿Por qué es difícil soldar aluminio por puntos?
El aluminio tiene una alta conductividad térmica y una baja resistencia eléctrica, lo que dificulta generar y concentrar suficiente calor en la interfaz de la unión. Su capa de óxido superficial también puede afectar el contacto eléctrico. Es esencial controlar cuidadosamente la corriente de soldadura, el tiempo de soldadura, la fuerza del electrodo y el estado de la superficie para lograr una calidad de soldadura uniforme.
¿Por qué se acumula óxido blanco durante la soldadura por puntos de aluminio?
El aluminio forma fácilmente una capa de óxido no conductora en su superficie. Durante la soldadura por puntos por resistencia repetida, también pueden acumularse depósitos blancos en la superficie de los electrodos, lo que puede afectar el contacto eléctrico y la uniformidad de la soldadura. La composición exacta de estos depósitos no debe suponerse sin un análisis técnico.
¿Por qué los electrodos se adhieren al aluminio durante la soldadura por puntos?
El calor generado en la interfaz entre el electrodo y la pieza puede provocar que el aluminio se adhiera a la cara del electrodo, aumentando el riesgo de adherencia. La corriente y el tiempo de soldadura, la fuerza del electrodo, la refrigeración y el estado de la superficie del electrodo influyen en este riesgo. Un control adecuado de los parámetros y un mantenimiento periódico de los electrodos ayudan a mantener un rendimiento de soldadura estable.
¿Por qué se desgastan rápidamente los electrodos en la soldadura por puntos de aluminio?
La exposición repetida al calor de soldadura, la adherencia del electrodo y los depósitos superficiales pueden afectar el estado del electrodo y aumentar las necesidades de mantenimiento. El rectificado restaura el perfil de punta requerido, pero cada operación elimina material del electrodo. Unos intervalos de rectificado adecuados ayudan a mantener la geometría de la punta y a evitar la eliminación innecesaria de material y la sustitución prematura del electrodo.
¿Puede la tecnología de inversor MFDC mejorar la soldadura por puntos de aluminio?
Sí. La tecnología de inversor MFDC proporciona una salida de soldadura de corriente continua controlada y permite un control preciso de la corriente y el tiempo de soldadura. Estas capacidades ayudan a regular el aporte de calor y a mejorar la uniformidad de la soldadura cuando se establecen parámetros adecuados. Los resultados reales también dependen de la fuerza del electrodo, la refrigeración, el estado de la superficie de la pieza, el diseño de la unión y el mantenimiento de los electrodos.
Mejore su soldadura por puntos de aluminio con WPI Taiwán
Si su línea de producción presenta una formación insuficiente del núcleo de soldadura, depósitos blancos en la superficie de los electrodos, adherencia de electrodos, rectificado frecuente o una calidad de soldadura irregular, WPI Taiwán puede analizar con usted una configuración de pistola de soldadura por puntos con inversor MFDC adaptada a su aplicación.
Comparta la aleación de aluminio, el espesor del material, la configuración de la unión, la accesibilidad de los electrodos y los requisitos de producción para que podamos realizar una evaluación específica para su aplicación.
- Contacte con WPI Taiwán: Contáctenos
- Detalles del producto: Pistola de soldadura por puntos con inversor MFDC de WPI