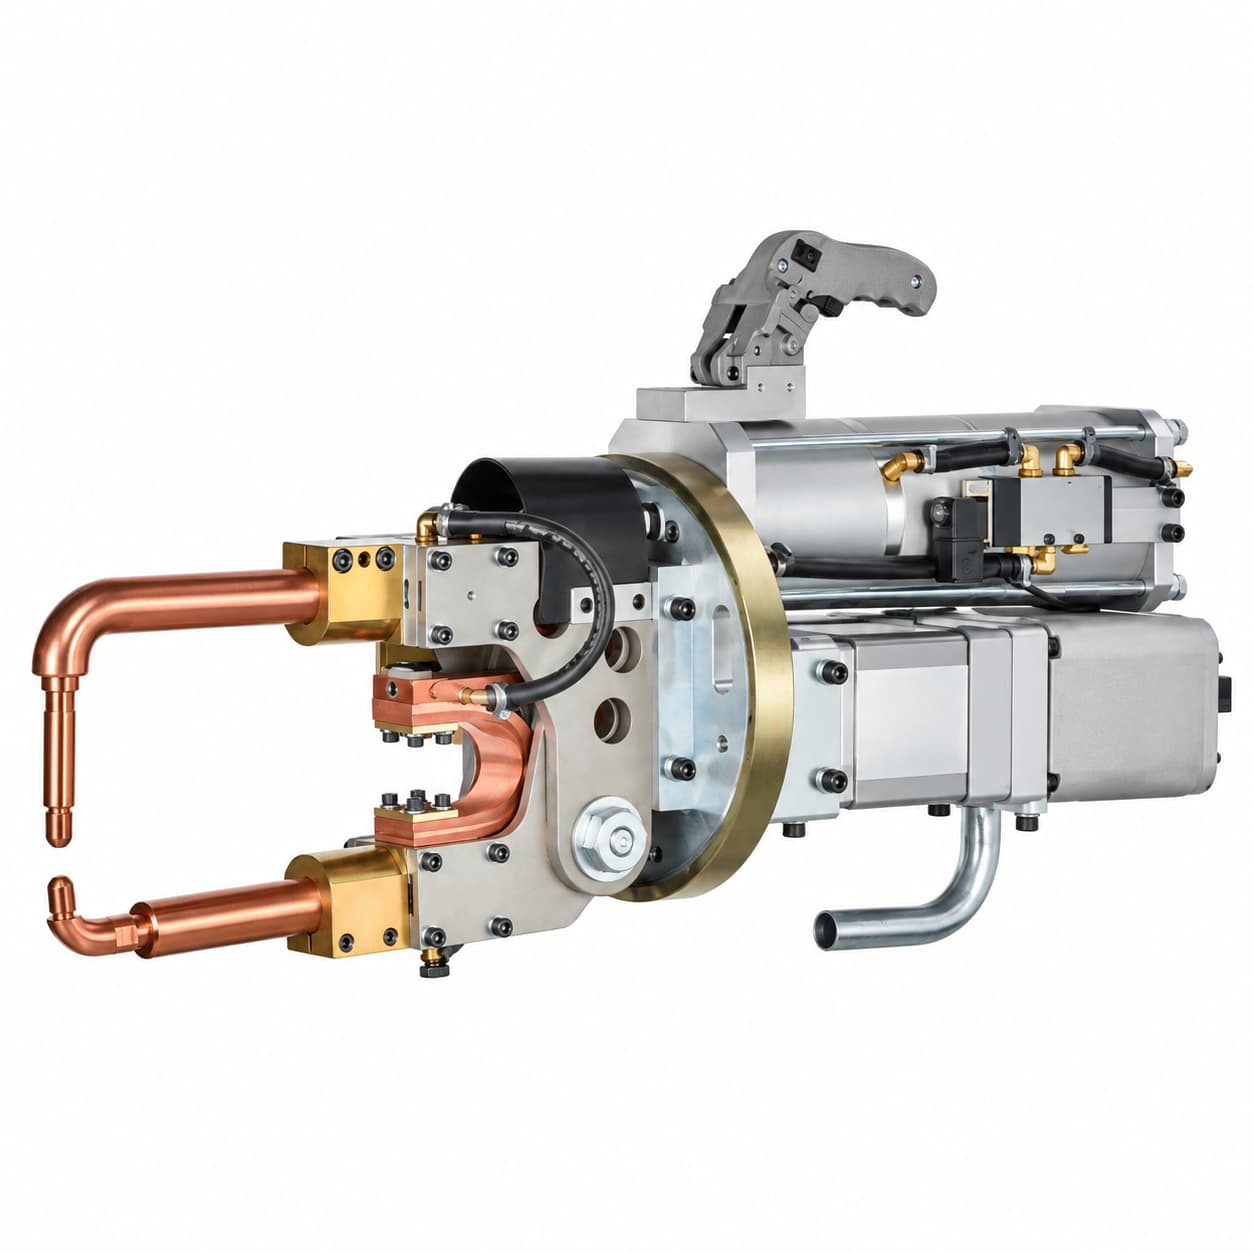
Pengelasan titik resistansi paduan aluminium dapat menjadi tantangan karena disipasi panas yang cepat, endapan oksida putih pada permukaan elektroda, dan perlunya perataan elektroda yang sering. Masalah-masalah ini dapat memengaruhi pembentukan nugget las, konsistensi pengelasan, dan efisiensi produksi.
Artikel ini menjelaskan tiga masalah umum dalam pengelasan titik aluminium serta cara praktis untuk meningkatkan kualitas las, menjaga kondisi elektroda, dan mencapai hasil yang lebih konsisten. Artikel ini juga membahas bagaimana teknologi las titik inverter MFDC dapat membantu meningkatkan kontrol proses pengelasan.
Untuk gambaran yang lebih luas tentang teknik dan pertimbangan proses pengelasan titik aluminium, baca panduan kami Pengelasan Titik Aluminium: Teknik, Tantangan, dan Solusi.
Daftar Isi
- Mengapa Pengelasan Titik Aluminium Memerlukan Kontrol Proses yang Cermat
- 1. Disipasi Panas yang Cepat dan Pembentukan Nugget Las
- 2. Penumpukan Oksida Putih dan Elektroda Lengket
- 3. Perataan Elektroda yang Sering dan Umur Elektroda
- Bagaimana Kualitas Pengelasan Titik Aluminium Dapat Ditingkatkan?
- Mengapa Teknologi Inverter MFDC Cocok
- Pistol Las Titik Inverter MFDC dari WPI
- Pertanyaan yang Sering Diajukan
- Tingkatkan Pengelasan Titik Aluminium bersama WPI Taiwan
Mengapa Pengelasan Titik Aluminium Memerlukan Kontrol Proses yang Cermat
Aluminium memiliki konduktivitas termal yang tinggi sehingga panas cepat menyebar dari zona las. Resistansi listriknya yang rendah membuat arus las yang relatif tinggi sering diperlukan untuk menghasilkan panas resistansi yang cukup pada sambungan. Aluminium juga membentuk lapisan oksida permukaan yang stabil, yang dapat memengaruhi kontak listrik dan interaksi antara elektroda dan benda kerja.
Karakteristik ini membuat kontrol yang cermat terhadap arus las, waktu las, gaya tekan elektroda, kondisi permukaan, dan pendinginan elektroda menjadi sangat penting untuk kualitas las yang konsisten.
1. Disipasi Panas yang Cepat Dapat Menghambat Pembentukan Nugget Las yang Baik
Mengapa Disipasi Panas Penting?
Pengelasan titik resistansi memerlukan panas yang cukup untuk dihasilkan dan dipusatkan pada antarmuka lembaran agar terbentuk nugget las yang baik. Karena aluminium menghantarkan panas dengan cepat, arus las yang kurang, waktu las yang tidak sesuai, masukan panas yang tidak memadai, atau penyaluran arus yang tidak stabil dapat menghambat pembentukan nugget yang baik.
Sekadar memperpanjang waktu las tidak selalu menjadi solusi terbaik. Pemanasan berlebih dapat merusak permukaan benda kerja atau mempercepat kerusakan elektroda. Parameter las yang tepat harus ditetapkan untuk material dan aplikasi tertentu.
Apa yang Terjadi Jika Nugget Las Terlalu Kecil?
Nugget las yang terlalu kecil dapat menurunkan kekuatan sambungan dan meningkatkan risiko las terlepas saat menerima beban operasional. Ukuran nugget yang diperlukan dan kekuatan sambungan yang dapat diterima harus ditetapkan melalui uji coba pengelasan khusus material dan pengujian kualitas yang sesuai.
2. Penumpukan Oksida Putih dan Elektroda Lengket
Penumpukan Oksida Putih pada Permukaan Elektroda
Selama pengelasan titik resistansi paduan aluminium, endapan oksida putih dapat menumpuk pada permukaan elektroda seiring pengelasan berulang. Aluminium mudah membentuk lapisan oksida nonkonduktif pada permukaannya, yang dapat memengaruhi kondisi kontak listrik.
Endapan pada permukaan elektroda juga dapat mengganggu konsistensi penyaluran arus dan menyebabkan variasi kinerja pengelasan.
Elektroda Lengket dan Penumpukan Panas
Aluminium memiliki resistansi listrik yang rendah, sehingga arus las yang relatif tinggi sering diperlukan untuk menghasilkan panas resistansi yang cukup pada sambungan. Panas yang timbul pada antarmuka elektroda–benda kerja dapat menyebabkan aluminium menempel pada muka elektroda dan meningkatkan risiko elektroda lengket.
Ketika elektroda lengket, elektroda mungkin sulit dilepaskan dengan bersih dari benda kerja, yang berpotensi mengganggu produksi dan meningkatkan kebutuhan perawatan.
Untuk mengurangi risiko elektroda lengket, kontrol arus dan waktu las yang tepat, pendinginan elektroda yang memadai, serta perawatan permukaan elektroda secara rutin sangatlah penting. Menjaga muka elektroda dalam kondisi baik membantu mempertahankan kinerja pengelasan yang konsisten dan memperpanjang umur pakai elektroda.
3. Perataan Elektroda yang Sering Mengurangi Umur Elektroda dan Kecepatan Produksi
Mengapa Pengelasan Aluminium Memerlukan Perataan Elektroda yang Sering?
Penumpukan oksida putih, elektroda lengket, dan paparan berulang terhadap suhu las yang tinggi dapat memengaruhi permukaan kerja dan geometri ujung elektroda seiring waktu.
Perataan elektroda membantu memulihkan profil ujung yang diperlukan, tetapi setiap proses perataan mengikis sebagian material elektroda. Tujuannya adalah mempertahankan geometri ujung dan kondisi permukaan elektroda yang tepat sambil menghindari pengikisan material yang tidak perlu.
Apa yang Terjadi Jika Elektroda Terlalu Sering Diratakan?
Perataan yang sering mengikis lebih banyak material elektroda, memperpendek umur pakai elektroda, dan meningkatkan kebutuhan penggantian ujung serta perawatan. Kegiatan ini dapat menyebabkan waktu henti tambahan dan menurunkan throughput produksi.
Alat perata yang dipilih dengan tepat dan interval inspeksi yang sesuai dapat membantu menjaga geometri elektroda tetap konsisten. Namun, keduanya tidak dapat menggantikan parameter las yang stabil dan pendinginan elektroda yang efektif.
Pelajari lebih lanjut tentang perawatan elektroda: Perata Ujung Elektroda dari WPI Taiwan.
Bagaimana Kualitas Pengelasan Titik Aluminium Dapat Ditingkatkan?
- Tingkatkan dan stabilkan arus las
Karena aluminium memiliki resistansi listrik yang rendah, arus las yang relatif tinggi sering diperlukan untuk menghasilkan panas resistansi yang cukup. Pilih arus yang sesuai dan pertahankan penyaluran arus yang stabil. Atur dan verifikasi arus las sesuai paduan, ketebalan material, konfigurasi sambungan, dan kemampuan peralatan. Arus yang berlebihan juga dapat menyebabkan cacat las.
- Kendalikan waktu las secara presisi
Gunakan jadwal las yang telah divalidasi untuk menghasilkan panas yang cukup bagi pembentukan nugget las yang baik sambil menghindari paparan panas yang tidak perlu.
- Pertahankan gaya tekan elektroda yang stabil
Pertahankan gaya tekan elektroda yang konsisten dan kesejajaran yang tepat untuk mendukung kondisi kontak yang dapat diulang. Verifikasi gaya tekan elektroda sesuai jadwal las dan persyaratan benda kerja.
- Kendalikan suhu elektroda
Sediakan pendinginan elektroda yang memadai serta periksa aliran pendingin dan suhu elektroda selama produksi berkelanjutan.
- Rawat permukaan kerja elektroda
Periksa geometri ujung elektroda, endapan permukaan, dan tanda-tanda elektroda lengket. Jaga permukaan lembaran maupun muka elektroda dalam kondisi yang sesuai untuk pengelasan yang konsisten.
- Kurangi perataan elektroda yang tidak perlu
Gunakan hasil kualitas las dan inspeksi elektroda untuk menetapkan interval perawatan yang tepat, alih-alih meratakan elektroda secara otomatis setiap kali terjadi perubahan kecil.
Program perbaikan yang praktis harus menggabungkan uji coba jadwal las, evaluasi nugget las, pengujian destruktif bila diperlukan, inspeksi elektroda, dan pemantauan produksi berkelanjutan. Tidak ada satu parameter pun yang dapat menyelesaikan semua masalah pengelasan titik aluminium.
Mengapa Teknologi Inverter MFDC Cocok untuk Pengelasan Titik Aluminium
Arus Las DC yang Stabil
Teknologi inverter MFDC dari WPI Taiwan mengubah daya masukan tiga fase menjadi keluaran las DC yang terkendali. Arus DC yang stabil membantu menghasilkan panas yang dapat diulang pada paduan aluminium, yang sering kali memerlukan arus las relatif tinggi karena resistansi listriknya yang rendah.
Kontrol Arus dan Waktu Las yang Presisi
Teknologi inverter MFDC memungkinkan kontrol arus las dan waktu las secara presisi. Hal ini membantu mengatur masukan panas dan mempertahankan kondisi las yang dapat diulang ketika parameter yang tepat telah ditetapkan untuk paduan aluminium, ketebalan material, dan desain sambungan.
Waktu Las yang Lebih Singkat Membantu Mengendalikan Kehilangan Panas
Jadwal las yang dipilih dengan tepat, menggunakan arus yang relatif tinggi dalam durasi yang lebih singkat, dapat membantu menghasilkan panas yang cukup untuk pembentukan nugget las sebelum panas berlebih menyebar ke aluminium di sekitarnya.
Arus dan waktu las yang sesuai harus divalidasi melalui uji coba pengelasan untuk paduan, ketebalan material, konfigurasi elektroda, dan desain sambungan tertentu.
Kontrol Proses yang Lebih Baik untuk Pengelasan yang Lebih Konsisten
Keluaran arus yang stabil dan pengaturan waktu yang dapat diulang membantu mengurangi variasi dalam proses pengelasan. Namun, elektroda lengket dan keausan elektroda juga dipengaruhi oleh kondisi permukaan elektroda, gaya tekan elektroda, pendinginan, dan perawatan.
Oleh karena itu, teknologi MFDC sebaiknya dipandang sebagai bagian dari solusi pengelasan titik aluminium yang lengkap, bukan sebagai jaminan tunggal terhadap cacat las.
Pistol Las Titik Inverter MFDC dari WPI untuk Aplikasi Aluminium
WPI Taiwan memproduksi Pistol Las Titik Inverter MFDC untuk aplikasi pengelasan titik resistansi, termasuk paduan aluminium. Sistem ini menyediakan keluaran las DC yang terkendali dan kontrol arus tingkat milidetik untuk membantu mengatur masukan panas dan meningkatkan konsistensi pengelasan.
WPI menawarkan pilihan kapasitas peralatan 80, 100, 160, dan 225 kVA. Nilai-nilai ini menunjukkan kapasitas peralatan, bukan arus las. Konfigurasi dan parameter las yang tepat bergantung pada paduan aluminium, ketebalan material, desain sambungan, konfigurasi elektroda, dan kebutuhan produksi.
Untuk detail produk, kunjungi halaman Pistol Las Titik Inverter MFDC dari WPI .
Jika Anda sedang mempertimbangkan las titik MFDC untuk komponen aluminium, hubungi WPI Taiwan dengan menyertakan detail paduan, ketebalan material, konfigurasi sambungan, aksesibilitas elektroda, dan kebutuhan produksi Anda. Tim kami dapat mendiskusikan solusi pengelasan yang sesuai untuk aplikasi Anda.
Perataan elektroda tetap menjadi langkah perawatan pendukung yang penting untuk menjaga kondisi elektroda dan kinerja pengelasan yang konsisten.
Pertanyaan yang Sering Diajukan tentang Pengelasan Titik Aluminium
Mengapa aluminium sulit dilas titik?
Aluminium memiliki konduktivitas termal yang tinggi dan resistansi listrik yang rendah, sehingga lebih sulit untuk menghasilkan dan memusatkan panas yang cukup pada antarmuka sambungan. Lapisan oksida permukaannya juga dapat memengaruhi kontak listrik. Kontrol yang cermat terhadap arus las, waktu las, gaya tekan elektroda, dan kondisi permukaan sangat penting untuk kualitas las yang konsisten.
Mengapa terjadi penumpukan oksida putih selama pengelasan titik aluminium?
Aluminium mudah membentuk lapisan oksida nonkonduktif pada permukaannya. Selama pengelasan titik resistansi berulang, endapan putih juga dapat menumpuk pada permukaan elektroda, yang berpotensi memengaruhi kontak listrik dan konsistensi pengelasan. Komposisi pasti dari endapan ini tidak boleh diasumsikan tanpa analisis teknis.
Mengapa elektroda lengket pada aluminium saat pengelasan titik?
Panas yang timbul pada antarmuka elektroda–benda kerja dapat menyebabkan aluminium menempel pada muka elektroda, sehingga meningkatkan risiko elektroda lengket. Arus dan waktu las, gaya tekan elektroda, pendinginan, dan kondisi permukaan elektroda semuanya memengaruhi risiko ini. Kontrol parameter yang tepat dan perawatan elektroda secara rutin membantu mendukung kinerja pengelasan yang stabil.
Mengapa elektroda las titik aluminium cepat aus?
Paparan berulang terhadap panas las, elektroda lengket, dan endapan permukaan dapat memengaruhi kondisi elektroda dan meningkatkan kebutuhan perawatan. Perataan elektroda memulihkan profil ujung yang diperlukan, tetapi setiap proses perataan mengikis material elektroda. Interval perataan yang tepat membantu menjaga geometri ujung sambil menghindari pengikisan material yang tidak perlu dan penggantian elektroda sebelum waktunya.
Apakah teknologi inverter MFDC dapat meningkatkan pengelasan titik aluminium?
Ya. Teknologi inverter MFDC menyediakan keluaran las DC yang terkendali dan mendukung kontrol arus serta waktu las yang presisi. Kemampuan ini membantu mengatur masukan panas dan meningkatkan konsistensi pengelasan ketika parameter yang sesuai telah ditetapkan. Hasil aktual juga bergantung pada gaya tekan elektroda, pendinginan, kondisi permukaan benda kerja, desain sambungan, dan perawatan elektroda.
Tingkatkan Pengelasan Titik Aluminium bersama WPI Taiwan
Jika lini produksi Anda mengalami pembentukan nugget las yang kurang, endapan putih pada permukaan elektroda, elektroda lengket, perataan elektroda yang sering, atau kualitas las yang tidak konsisten, WPI Taiwan dapat mendiskusikan konfigurasi Pistol Las Titik Inverter MFDC yang sesuai dengan aplikasi Anda.
Bagikan informasi paduan aluminium, ketebalan material, konfigurasi sambungan, aksesibilitas elektroda, dan kebutuhan produksi Anda untuk mendukung evaluasi khusus aplikasi.
- Hubungi WPI Taiwan: Hubungi Kami
- Detail produk: Pistol Las Titik Inverter MFDC dari WPI