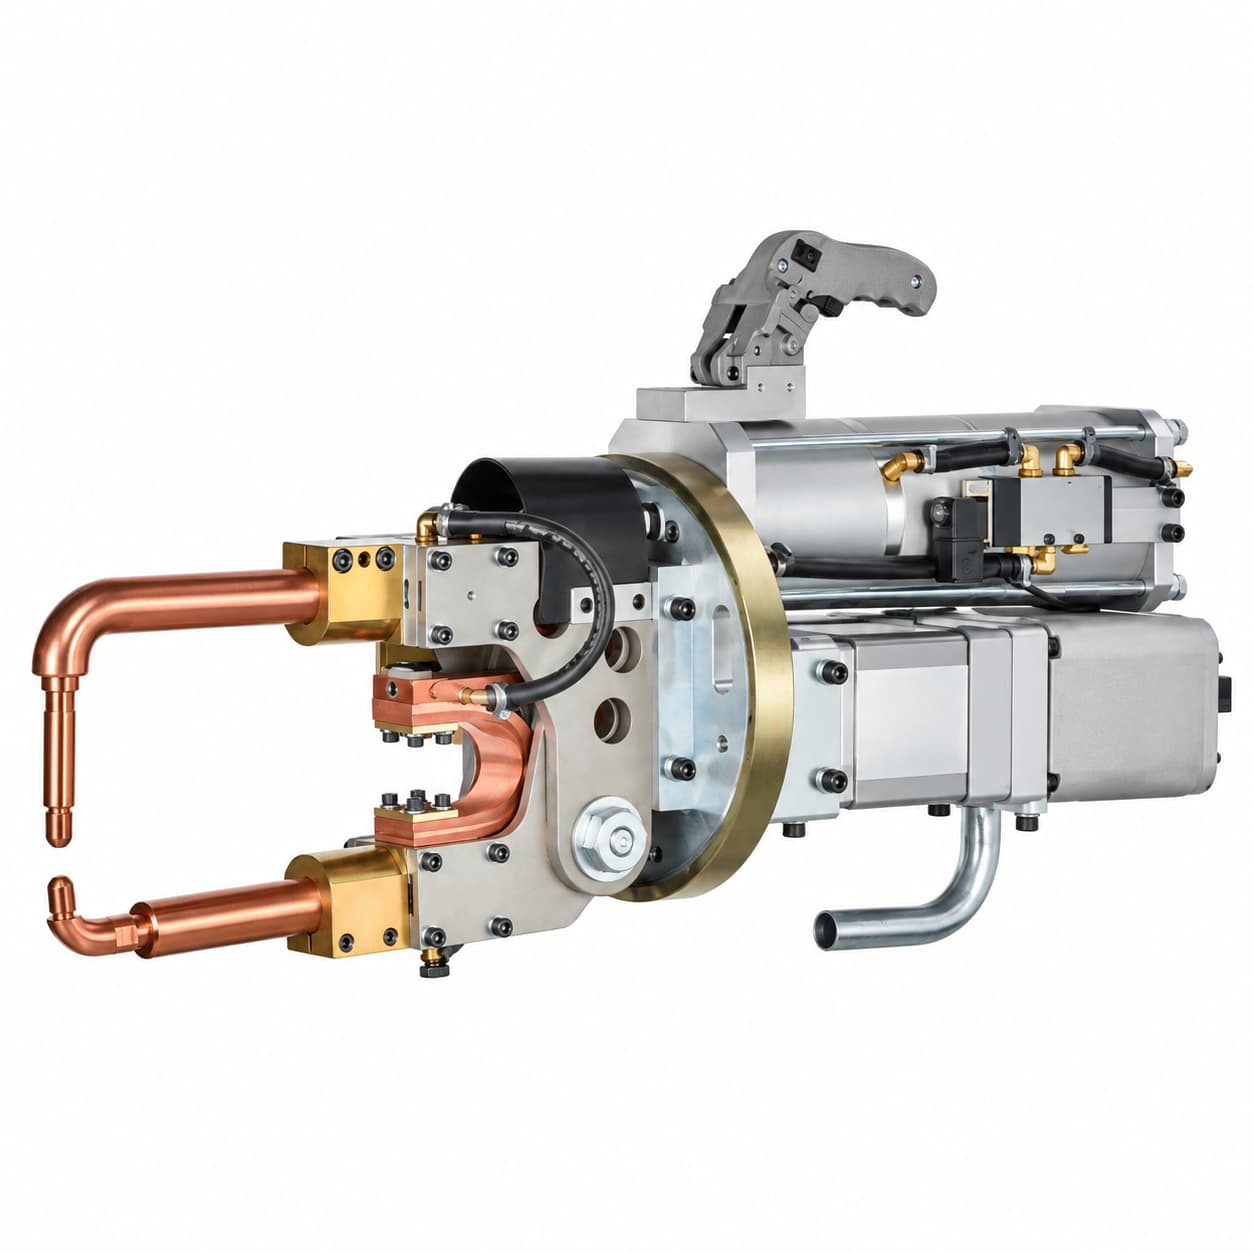
Hàn điểm điện trở hợp kim nhôm có thể gặp nhiều khó khăn do nhiệt tản nhanh, cặn oxit trắng bám trên bề mặt điện cực và phải sửa điện cực thường xuyên. Những vấn đề này có thể ảnh hưởng đến sự hình thành nhân hàn, độ ổn định của mối hàn và hiệu quả sản xuất.
Bài viết này giải thích ba vấn đề thường gặp khi hàn điểm nhôm cùng các cách thực tế để nâng cao chất lượng mối hàn, duy trì tình trạng điện cực và đạt kết quả ổn định hơn. Bài viết cũng trình bày cách công nghệ hàn điểm biến tần MFDC giúp cải thiện khả năng kiểm soát quá trình hàn.
Để có cái nhìn tổng quan hơn về các kỹ thuật hàn điểm nhôm và những lưu ý trong quy trình, hãy đọc hướng dẫn của chúng tôi: Hàn điểm nhôm: Kỹ thuật, thách thức và giải pháp.
Mục lục
- Vì sao hàn điểm nhôm đòi hỏi kiểm soát quy trình cẩn thận
- 1. Nhiệt tản nhanh và sự hình thành nhân hàn
- 2. Cặn oxit trắng tích tụ và dính điện cực
- 3. Sửa điện cực thường xuyên và tuổi thọ điện cực
- Làm thế nào để nâng cao chất lượng hàn điểm nhôm?
- Vì sao công nghệ biến tần MFDC phù hợp
- Súng hàn điểm biến tần MFDC của WPI
- Câu hỏi thường gặp
- Cải thiện hàn điểm nhôm cùng WPI Đài Loan
Vì sao hàn điểm nhôm đòi hỏi kiểm soát quy trình cẩn thận
Nhôm có độ dẫn nhiệt cao nên nhiệt tản nhanh khỏi vùng hàn. Điện trở thấp đồng nghĩa với việc thường cần dòng hàn tương đối cao để tạo đủ nhiệt điện trở tại mối nối. Nhôm cũng tạo ra lớp oxit bề mặt ổn định, có thể ảnh hưởng đến tiếp xúc điện và sự tương tác giữa điện cực với phôi.
Những đặc tính này khiến việc kiểm soát cẩn thận dòng hàn, thời gian hàn, lực ép điện cực, tình trạng bề mặt và làm mát điện cực trở nên thiết yếu để đạt chất lượng mối hàn ổn định.
1. Nhiệt tản nhanh có thể cản trở sự hình thành nhân hàn đúng chuẩn
Vì sao sự tản nhiệt lại quan trọng?
Hàn điểm điện trở đòi hỏi phải tạo ra và tập trung đủ nhiệt tại bề mặt tiếp giáp giữa các tấm để hình thành nhân hàn chắc chắn. Do nhôm dẫn nhiệt nhanh, dòng hàn không đủ, thời gian hàn không phù hợp, nhiệt cấp vào không đủ hoặc dòng điện cung cấp không ổn định đều có thể cản trở sự hình thành nhân hàn.
Chỉ đơn thuần kéo dài thời gian hàn không phải lúc nào cũng là giải pháp tốt nhất. Gia nhiệt quá mức có thể làm hỏng bề mặt phôi hoặc đẩy nhanh quá trình xuống cấp của điện cực. Cần thiết lập thông số hàn phù hợp cho từng vật liệu và ứng dụng cụ thể.
Điều gì xảy ra khi nhân hàn quá nhỏ?
Nhân hàn có kích thước không đủ có thể làm giảm độ bền mối nối và tăng nguy cơ tách mối hàn khi chịu tải trong quá trình sử dụng. Kích thước nhân hàn cần thiết và độ bền mối nối chấp nhận được nên được xác định thông qua thử nghiệm hàn theo từng vật liệu và kiểm tra chất lượng phù hợp.
2. Cặn oxit trắng tích tụ và dính điện cực
Cặn oxit trắng tích tụ trên bề mặt điện cực
Trong quá trình hàn điểm điện trở hợp kim nhôm, cặn oxit trắng có thể tích tụ trên bề mặt điện cực sau nhiều lần hàn lặp lại. Nhôm dễ hình thành lớp oxit không dẫn điện trên bề mặt, có thể ảnh hưởng đến điều kiện tiếp xúc điện.
Cặn bám trên bề mặt điện cực cũng có thể cản trở việc truyền dòng điện ổn định và góp phần gây ra sự biến động trong hiệu suất hàn.
Dính điện cực và tích tụ nhiệt
Nhôm có điện trở thấp nên thường cần dòng hàn tương đối cao để tạo đủ nhiệt điện trở tại mối nối. Nhiệt sinh ra tại bề mặt tiếp xúc giữa điện cực và phôi có thể khiến nhôm bám lên mặt điện cực và làm tăng nguy cơ dính điện cực.
Khi xảy ra hiện tượng dính, điện cực có thể khó tách sạch khỏi phôi, có khả năng làm gián đoạn sản xuất và tăng nhu cầu bảo trì.
Để giảm nguy cơ dính điện cực, cần kiểm soát đúng dòng hàn và thời gian hàn, làm mát điện cực đầy đủ và bảo trì bề mặt điện cực định kỳ. Giữ mặt điện cực trong tình trạng tốt giúp duy trì hiệu suất hàn ổn định và kéo dài tuổi thọ điện cực.
3. Sửa điện cực thường xuyên làm giảm tuổi thọ điện cực và tốc độ sản xuất
Vì sao hàn nhôm cần sửa điện cực thường xuyên?
Cặn oxit trắng, hiện tượng dính điện cực và việc tiếp xúc lặp lại với nhiệt độ hàn cao có thể dần ảnh hưởng đến bề mặt làm việc và hình dạng đầu điện cực.
Sửa điện cực giúp khôi phục biên dạng đầu điện cực cần thiết, nhưng mỗi lần sửa đều loại bỏ một phần vật liệu điện cực. Mục tiêu là duy trì hình dạng đầu và tình trạng bề mặt điện cực phù hợp, đồng thời tránh loại bỏ vật liệu không cần thiết.
Điều gì xảy ra khi điện cực được sửa quá thường xuyên?
Sửa thường xuyên sẽ loại bỏ nhiều vật liệu điện cực hơn, làm giảm tuổi thọ điện cực và tăng nhu cầu thay đầu điện cực cũng như bảo trì. Những công việc này có thể gây thêm thời gian dừng máy và làm giảm năng suất sản xuất.
Lựa chọn dụng cụ sửa phù hợp và chu kỳ kiểm tra hợp lý có thể giúp duy trì hình dạng điện cực ổn định. Tuy nhiên, chúng không thể thay thế cho thông số hàn ổn định và việc làm mát điện cực hiệu quả.
Tìm hiểu thêm về bảo trì điện cực: Máy sửa đầu điện cực của WPI Đài Loan.
Làm thế nào để nâng cao chất lượng hàn điểm nhôm?
- Tăng và ổn định dòng hàn
Do nhôm có điện trở thấp, thường cần dòng hàn tương đối cao để tạo đủ nhiệt điện trở. Hãy chọn dòng điện phù hợp và duy trì việc cấp dòng ổn định. Thiết lập và kiểm tra dòng hàn theo loại hợp kim, độ dày vật liệu, cấu hình mối nối và năng lực thiết bị. Dòng điện quá cao cũng có thể gây ra khuyết tật hàn.
- Kiểm soát chính xác thời gian hàn
Sử dụng chế độ hàn đã được kiểm chứng để tạo đủ nhiệt cho sự hình thành nhân hàn đúng chuẩn, đồng thời tránh tác động nhiệt không cần thiết.
- Duy trì lực ép điện cực ổn định
Duy trì lực ép điện cực đồng đều và căn chỉnh đúng để đảm bảo điều kiện tiếp xúc có thể lặp lại. Kiểm tra lực ép điện cực theo chế độ hàn và yêu cầu của phôi.
- Kiểm soát nhiệt độ điện cực
Đảm bảo làm mát điện cực đầy đủ và kiểm tra lưu lượng nước làm mát cũng như nhiệt độ điện cực trong quá trình sản xuất liên tục.
- Bảo trì bề mặt làm việc của điện cực
Kiểm tra hình dạng đầu điện cực, cặn bám bề mặt và dấu hiệu dính điện cực. Giữ cả bề mặt tấm và mặt điện cực ở tình trạng phù hợp để hàn ổn định.
- Giảm việc sửa điện cực không cần thiết
Dựa vào kết quả chất lượng mối hàn và kết quả kiểm tra điện cực để thiết lập chu kỳ bảo trì phù hợp, thay vì tự động sửa điện cực sau mỗi thay đổi nhỏ.
Một chương trình cải tiến thực tế nên kết hợp thử nghiệm chế độ hàn, đánh giá nhân hàn, thử nghiệm phá hủy khi cần thiết, kiểm tra điện cực và giám sát sản xuất liên tục. Không có thông số đơn lẻ nào có thể giải quyết mọi vấn đề trong hàn điểm nhôm.
Vì sao công nghệ biến tần MFDC phù hợp với hàn điểm nhôm
Dòng hàn DC ổn định
Công nghệ biến tần MFDC của WPI Đài Loan chuyển đổi nguồn điện đầu vào ba pha thành đầu ra hàn DC được kiểm soát. Dòng DC ổn định giúp tạo nhiệt có tính lặp lại cao cho hợp kim nhôm, vốn thường cần dòng hàn tương đối cao do có điện trở thấp.
Kiểm soát chính xác dòng hàn và thời gian hàn
Công nghệ biến tần MFDC cho phép kiểm soát chính xác dòng hàn và thời gian hàn. Điều này giúp điều chỉnh nhiệt cấp vào và duy trì điều kiện hàn có thể lặp lại khi đã thiết lập thông số phù hợp cho hợp kim nhôm, độ dày vật liệu và thiết kế mối nối.
Thời gian hàn ngắn hơn giúp kiểm soát tổn thất nhiệt
Một chế độ hàn được lựa chọn phù hợp, sử dụng dòng điện tương đối cao trong thời gian ngắn hơn, có thể giúp tạo đủ nhiệt để hình thành nhân hàn trước khi nhiệt tản quá nhiều vào phần nhôm xung quanh.
Dòng điện và thời gian hàn phù hợp phải được kiểm chứng thông qua thử nghiệm hàn cho từng loại hợp kim, độ dày vật liệu, cấu hình điện cực và thiết kế mối nối cụ thể.
Cải thiện kiểm soát quy trình để hàn ổn định hơn
Đầu ra dòng điện ổn định và định thời có thể lặp lại giúp giảm biến động trong quá trình hàn. Tuy nhiên, hiện tượng dính và mòn điện cực còn chịu ảnh hưởng của tình trạng bề mặt điện cực, lực ép điện cực, làm mát và bảo trì.
Vì vậy, công nghệ MFDC nên được xem là một phần của giải pháp hàn điểm nhôm hoàn chỉnh, chứ không phải là sự đảm bảo độc lập chống lại khuyết tật hàn.
Súng hàn điểm biến tần MFDC của WPI cho ứng dụng nhôm
WPI Đài Loan sản xuất Súng hàn điểm biến tần MFDC cho các ứng dụng hàn điểm điện trở, bao gồm cả hợp kim nhôm. Hệ thống cung cấp đầu ra hàn DC được kiểm soát và khả năng kiểm soát dòng điện ở cấp mili giây, giúp điều chỉnh nhiệt cấp vào và nâng cao độ ổn định của mối hàn.
WPI cung cấp các tùy chọn công suất thiết bị 80, 100, 160 và 225 kVA. Các thông số này thể hiện công suất thiết bị, không phải dòng hàn. Cấu hình và thông số hàn phù hợp phụ thuộc vào hợp kim nhôm, độ dày vật liệu, thiết kế mối nối, cấu hình điện cực và yêu cầu sản xuất.
Để biết thông tin chi tiết về sản phẩm, vui lòng truy cập trang Súng hàn điểm biến tần MFDC của WPI .
Nếu bạn đang đánh giá việc áp dụng hàn điểm MFDC cho các chi tiết nhôm, hãy liên hệ WPI Đài Loan kèm thông tin về hợp kim, độ dày vật liệu, cấu hình mối nối, khả năng tiếp cận của điện cực và yêu cầu sản xuất. Đội ngũ của chúng tôi sẽ cùng bạn trao đổi giải pháp hàn phù hợp cho ứng dụng của bạn.
Sửa điện cực vẫn là biện pháp bảo trì hỗ trợ quan trọng để duy trì tình trạng điện cực và hiệu suất hàn ổn định.
Câu hỏi thường gặp về hàn điểm nhôm
Vì sao hàn điểm nhôm lại khó?
Nhôm có độ dẫn nhiệt cao và điện trở thấp, khiến việc tạo ra và tập trung đủ nhiệt tại bề mặt tiếp giáp của mối nối trở nên khó khăn hơn. Lớp oxit bề mặt cũng có thể ảnh hưởng đến tiếp xúc điện. Kiểm soát cẩn thận dòng hàn, thời gian hàn, lực ép điện cực và tình trạng bề mặt là điều thiết yếu để đạt chất lượng mối hàn ổn định.
Vì sao cặn oxit trắng tích tụ trong quá trình hàn điểm nhôm?
Nhôm dễ hình thành lớp oxit không dẫn điện trên bề mặt. Trong quá trình hàn điểm điện trở lặp lại, cặn trắng cũng có thể tích tụ trên bề mặt điện cực, có khả năng ảnh hưởng đến tiếp xúc điện và độ ổn định của mối hàn. Không nên giả định thành phần chính xác của các cặn này khi chưa có phân tích kỹ thuật.
Vì sao điện cực bị dính vào nhôm khi hàn điểm?
Nhiệt sinh ra tại bề mặt tiếp xúc giữa điện cực và phôi có thể khiến nhôm bám lên mặt điện cực, làm tăng nguy cơ dính điện cực. Dòng hàn và thời gian hàn, lực ép điện cực, làm mát và tình trạng bề mặt điện cực đều ảnh hưởng đến nguy cơ này. Kiểm soát thông số phù hợp và bảo trì điện cực định kỳ giúp duy trì hiệu suất hàn ổn định.
Vì sao điện cực hàn điểm nhôm mòn nhanh?
Việc tiếp xúc lặp lại với nhiệt hàn, hiện tượng dính điện cực và cặn bám bề mặt có thể ảnh hưởng đến tình trạng điện cực và làm tăng nhu cầu bảo trì. Sửa điện cực giúp khôi phục biên dạng đầu cần thiết, nhưng mỗi lần sửa đều loại bỏ vật liệu điện cực. Chu kỳ sửa phù hợp giúp duy trì hình dạng đầu điện cực, đồng thời tránh loại bỏ vật liệu không cần thiết và thay điện cực sớm.
Công nghệ biến tần MFDC có thể cải thiện hàn điểm nhôm không?
Có. Công nghệ biến tần MFDC cung cấp đầu ra hàn DC được kiểm soát và hỗ trợ kiểm soát chính xác dòng hàn và thời gian hàn. Những khả năng này giúp điều chỉnh nhiệt cấp vào và nâng cao độ ổn định của mối hàn khi đã thiết lập thông số phù hợp. Kết quả thực tế còn phụ thuộc vào lực ép điện cực, làm mát, tình trạng bề mặt phôi, thiết kế mối nối và bảo trì điện cực.
Cải thiện hàn điểm nhôm cùng WPI Đài Loan
Nếu dây chuyền sản xuất của bạn gặp tình trạng nhân hàn hình thành không đủ, cặn trắng trên bề mặt điện cực, dính điện cực, phải sửa điện cực thường xuyên hoặc chất lượng mối hàn không ổn định, WPI Đài Loan có thể cùng bạn trao đổi cấu hình Súng hàn điểm biến tần MFDC phù hợp với ứng dụng của bạn.
Hãy chia sẻ thông tin về hợp kim nhôm, độ dày vật liệu, cấu hình mối nối, khả năng tiếp cận của điện cực và yêu cầu sản xuất để hỗ trợ việc đánh giá theo từng ứng dụng.
- Liên hệ WPI Đài Loan: Liên hệ với chúng tôi
- Chi tiết sản phẩm: Súng hàn điểm biến tần MFDC của WPI