A soldagem a ponto por resistência de ligas de alumínio pode ser desafiadora devido à rápida dissipação de calor, aos depósitos de óxido branco na superfície dos eletrodos e à necessidade frequente de dressagem dos eletrodos. Esses problemas podem afetar a formação do núcleo de solda, a consistência da soldagem e a eficiência da produção.
Este artigo explica três problemas comuns na soldagem a ponto de alumínio e formas práticas de melhorar a qualidade da solda, manter a condição dos eletrodos e obter resultados mais consistentes. Também mostra como a tecnologia de soldagem a ponto com inversor MFDC pode ajudar a melhorar o controle do processo de soldagem.
Para uma visão mais ampla das técnicas de soldagem a ponto de alumínio e das considerações de processo, leia nosso guia Soldagem por pontos de alumínio: técnicas, desafios e soluções.
Índice
- Por que a soldagem a ponto de alumínio exige um controle cuidadoso do processo
- 1. Rápida dissipação de calor e formação do núcleo de solda
- 2. Acúmulo de óxido branco e aderência do eletrodo
- 3. Dressagem frequente e vida útil do eletrodo
- Como melhorar a qualidade da soldagem a ponto de alumínio?
- Por que a tecnologia de inversor MFDC é adequada
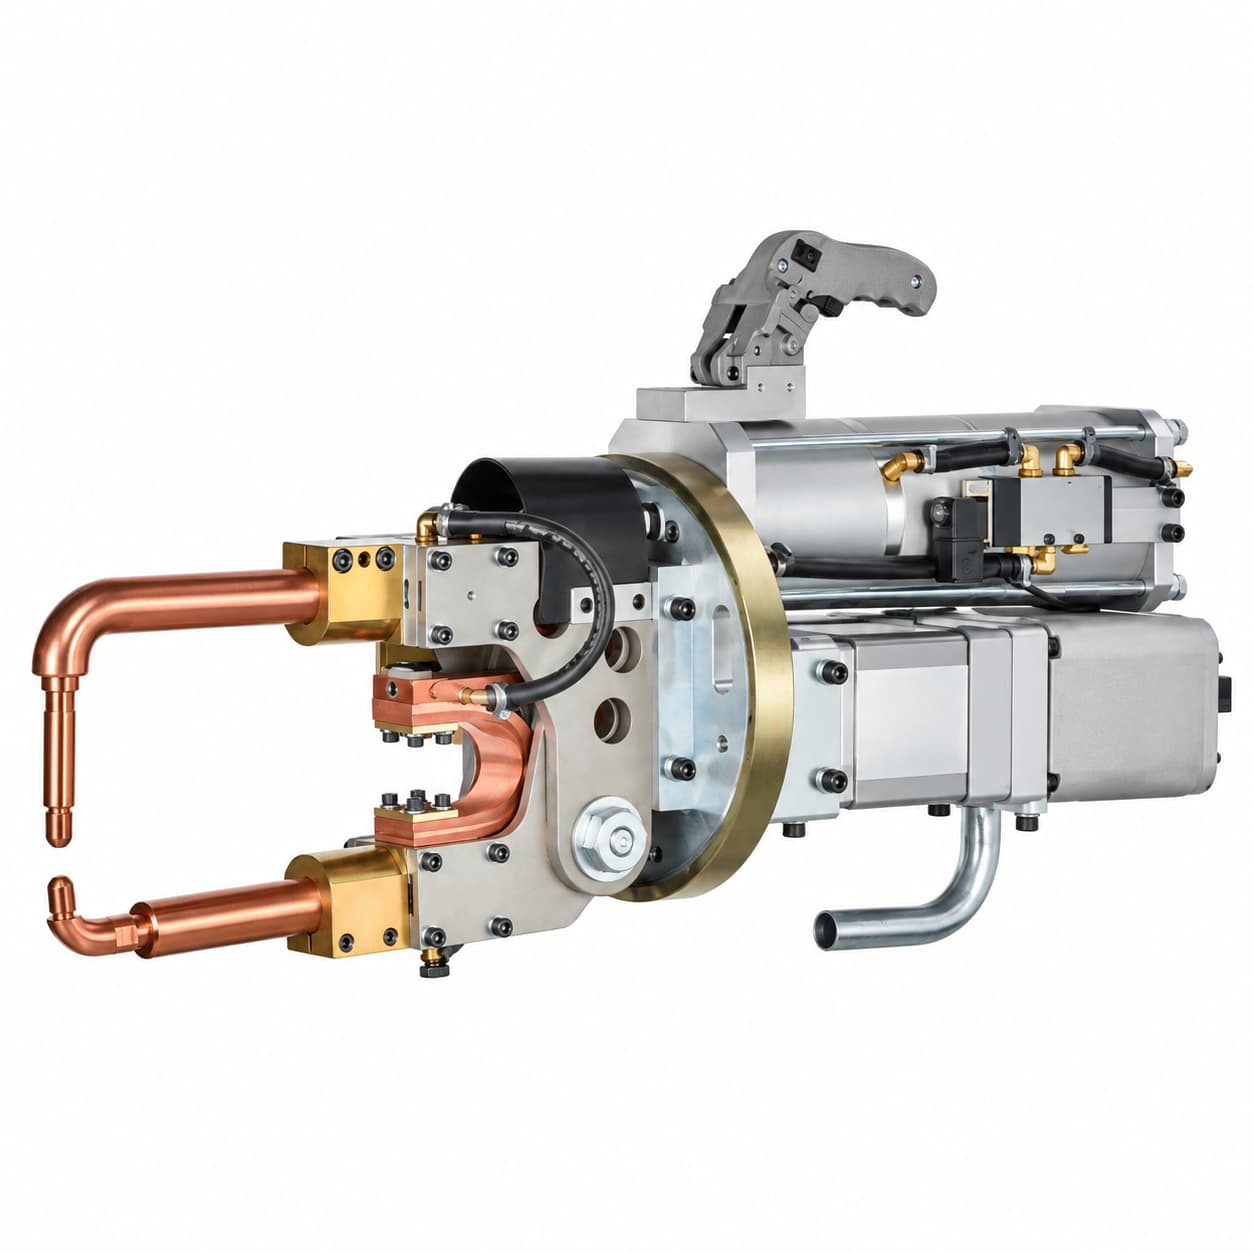
- Pistola de soldagem a ponto com inversor MFDC da WPI
- Perguntas frequentes
- Melhore a soldagem a ponto de alumínio com a WPI Taiwan
Por que a soldagem a ponto de alumínio exige um controle cuidadoso do processo
O alumínio tem alta condutividade térmica, o que faz com que o calor se dissipe rapidamente da zona de solda. Sua baixa resistência elétrica significa que, muitas vezes, é necessária uma corrente de soldagem relativamente alta para gerar calor de resistência suficiente na junta. O alumínio também forma uma camada de óxido superficial estável que pode afetar o contato elétrico e a interação entre o eletrodo e a peça.
Essas características tornam essencial o controle cuidadoso da corrente de soldagem, do tempo de soldagem, da força do eletrodo, da condição da superfície e do resfriamento do eletrodo para obter uma qualidade de solda consistente.
1. A rápida dissipação de calor pode impedir a formação adequada do núcleo de solda
Por que a dissipação de calor é importante?
A soldagem a ponto por resistência exige que calor suficiente seja gerado e concentrado na interface entre as chapas para formar um núcleo de solda íntegro. Como o alumínio conduz calor rapidamente, corrente de soldagem insuficiente, tempo de soldagem inadequado, aporte de calor insuficiente ou fornecimento de corrente instável podem impedir a formação adequada do núcleo.
Simplesmente aumentar o tempo de soldagem nem sempre é a melhor solução. O aquecimento excessivo pode danificar a superfície da peça ou acelerar a deterioração do eletrodo. É necessário definir parâmetros de soldagem adequados para cada material e aplicação.
O que acontece quando o núcleo de solda é pequeno demais?
Um núcleo de solda subdimensionado pode reduzir a resistência da junta e aumentar o risco de separação da solda sob cargas de serviço. O tamanho de núcleo necessário e a resistência aceitável da junta devem ser definidos por meio de testes de soldagem específicos para o material e ensaios de qualidade adequados.
2. Acúmulo de óxido branco e aderência do eletrodo
Acúmulo de óxido branco na superfície dos eletrodos
Durante a soldagem a ponto por resistência de ligas de alumínio, depósitos de óxido branco podem se acumular na superfície dos eletrodos ao longo de soldagens repetidas. O alumínio forma facilmente uma camada de óxido não condutora em sua superfície, o que pode afetar as condições de contato elétrico.
Os depósitos na superfície do eletrodo também podem interferir na transferência consistente de corrente e contribuir para variações no desempenho da soldagem.
Aderência do eletrodo e acúmulo de calor
O alumínio tem baixa resistência elétrica, por isso muitas vezes é necessária uma corrente de soldagem relativamente alta para gerar calor de resistência suficiente na junta. O calor gerado na interface eletrodo–peça pode fazer com que o alumínio se transfira para a face do eletrodo, aumentando o risco de aderência.
Quando ocorre a aderência, pode ser difícil separar o eletrodo da peça de forma limpa, o que pode interromper a produção e aumentar a necessidade de manutenção.
Para reduzir o risco de aderência do eletrodo, é essencial controlar adequadamente a corrente e o tempo de soldagem, garantir o resfriamento adequado do eletrodo e realizar a manutenção regular de sua superfície. Manter a face do eletrodo em boas condições ajuda a garantir um desempenho de soldagem consistente e a prolongar a vida útil do eletrodo.
3. A dressagem frequente reduz a vida útil do eletrodo e a velocidade de produção
Por que a soldagem de alumínio exige dressagem frequente dos eletrodos?
O acúmulo de óxido branco, a aderência do eletrodo e a exposição repetida a altas temperaturas de soldagem podem afetar, com o tempo, a superfície de trabalho e a geometria da ponta do eletrodo.
A dressagem ajuda a restaurar o perfil de ponta necessário, mas cada operação remove parte do material do eletrodo. O objetivo é manter a geometria da ponta e a condição da superfície adequadas, evitando a remoção desnecessária de material.
O que acontece quando o eletrodo é dressado com muita frequência?
A dressagem frequente remove mais material do eletrodo, reduzindo sua vida útil e aumentando a necessidade de troca de pontas e manutenção. Essas atividades podem causar paradas adicionais e reduzir a produtividade.
Ferramentas de dressagem bem selecionadas e intervalos de inspeção adequados podem ajudar a manter uma geometria consistente do eletrodo. No entanto, elas não substituem parâmetros de soldagem estáveis nem um resfriamento eficaz do eletrodo.
Saiba mais sobre a manutenção de eletrodos: Dressador de Pontas de Eletrodo da WPI Taiwan.
Como melhorar a qualidade da soldagem a ponto de alumínio?
- Aumentar e estabilizar a corrente de soldagem
Como o alumínio tem baixa resistência elétrica, muitas vezes é necessária uma corrente de soldagem relativamente alta para gerar calor de resistência suficiente. Selecione uma corrente adequada e mantenha um fornecimento de corrente estável. Ajuste e verifique a corrente de soldagem de acordo com a liga, a espessura do material, a configuração da junta e a capacidade do equipamento. Corrente excessiva também pode causar defeitos de solda.
- Controlar com precisão o tempo de soldagem
Use um programa de soldagem validado para gerar calor suficiente para a formação adequada do núcleo, evitando exposição térmica desnecessária.
- Manter uma força de eletrodo estável
Mantenha uma força de eletrodo constante e um alinhamento correto para garantir condições de contato repetíveis. Verifique a força do eletrodo de acordo com o programa de soldagem e os requisitos da peça.
- Controlar a temperatura do eletrodo
Garanta um resfriamento adequado do eletrodo e verifique a vazão do líquido de arrefecimento e a temperatura do eletrodo durante a produção contínua.
- Manter a superfície de trabalho do eletrodo
Inspecione a geometria da ponta do eletrodo, os depósitos superficiais e os sinais de aderência. Mantenha tanto a superfície das chapas quanto a face dos eletrodos em condições adequadas para uma soldagem consistente.
- Reduzir a dressagem desnecessária
Use os resultados de qualidade da solda e as inspeções dos eletrodos para definir intervalos de manutenção adequados, em vez de dressar os eletrodos automaticamente a cada pequena alteração.
Um programa prático de melhoria deve combinar testes de programas de soldagem, avaliação do núcleo de solda, ensaios destrutivos quando apropriado, inspeção dos eletrodos e monitoramento contínuo da produção. Nenhum parâmetro isolado pode resolver todos os problemas da soldagem a ponto de alumínio.
Por que a tecnologia de inversor MFDC é adequada para a soldagem a ponto de alumínio
Corrente de soldagem CC estável
A tecnologia de inversor MFDC da WPI Taiwan converte a alimentação trifásica de entrada em uma saída de soldagem em corrente contínua controlada. A corrente contínua estável ajuda a proporcionar uma geração de calor repetível nas ligas de alumínio, que frequentemente exigem uma corrente de soldagem relativamente alta devido à sua baixa resistência elétrica.
Controle preciso da corrente e do tempo de soldagem
A tecnologia de inversor MFDC permite um controle preciso da corrente e do tempo de soldagem. Isso ajuda a regular o aporte de calor e a manter condições de soldagem repetíveis quando são definidos parâmetros adequados para a liga de alumínio, a espessura do material e o projeto da junta.
Um tempo de soldagem mais curto ajuda a controlar a perda de calor
Um programa de soldagem bem selecionado, com corrente relativamente alta e duração mais curta, pode ajudar a gerar calor suficiente para a formação do núcleo antes que o excesso de calor se dissipe para o alumínio ao redor.
A corrente e o tempo de soldagem adequados devem ser validados por meio de testes de soldagem para cada liga, espessura de material, configuração de eletrodos e projeto de junta.
Melhor controle do processo para uma soldagem mais consistente
Uma saída de corrente estável e uma temporização repetível ajudam a reduzir as variações no processo de soldagem. No entanto, a aderência e o desgaste do eletrodo também são influenciados pela condição da superfície do eletrodo, pela força do eletrodo, pelo resfriamento e pela manutenção.
Portanto, a tecnologia MFDC deve ser considerada parte de uma solução completa de soldagem a ponto de alumínio, e não uma garantia isolada contra defeitos de solda.
Pistola de soldagem a ponto com inversor MFDC da WPI para aplicações em alumínio
A WPI Taiwan fabrica a Pistola de soldagem a ponto com inversor MFDC para aplicações de soldagem a ponto por resistência, incluindo ligas de alumínio. O sistema oferece saída de soldagem em corrente contínua controlada e controle de corrente em nível de milissegundos para ajudar a regular o aporte de calor e melhorar a consistência da soldagem.
A WPI oferece opções de capacidade de equipamento de 80, 100, 160 e 225 kVA. Esses valores indicam a capacidade do equipamento, e não a corrente de soldagem. A configuração e os parâmetros de soldagem adequados dependem da liga de alumínio, da espessura do material, do projeto da junta, da configuração dos eletrodos e dos requisitos de produção.
Para detalhes do produto, visite a página Pistola de soldagem a ponto com inversor MFDC da WPI .
Se você está avaliando a soldagem a ponto MFDC para componentes de alumínio, entre em contato com a WPI Taiwan informando a liga, a espessura do material, a configuração da junta, a acessibilidade dos eletrodos e os requisitos de produção. Nossa equipe pode discutir uma solução de soldagem adequada para a sua aplicação.
A dressagem dos eletrodos continua sendo uma importante medida de manutenção complementar para preservar a condição dos eletrodos e um desempenho de soldagem consistente.
Perguntas frequentes sobre soldagem a ponto de alumínio
Por que é difícil soldar alumínio a ponto?
O alumínio tem alta condutividade térmica e baixa resistência elétrica, o que torna mais difícil gerar e concentrar calor suficiente na interface da junta. Sua camada de óxido superficial também pode afetar o contato elétrico. O controle cuidadoso da corrente de soldagem, do tempo de soldagem, da força do eletrodo e da condição da superfície é essencial para uma qualidade de solda consistente.
Por que ocorre acúmulo de óxido branco durante a soldagem a ponto de alumínio?
O alumínio forma facilmente uma camada de óxido não condutora em sua superfície. Durante a soldagem a ponto por resistência repetida, depósitos brancos também podem se acumular na superfície dos eletrodos, podendo afetar o contato elétrico e a consistência da soldagem. A composição exata desses depósitos não deve ser presumida sem análise técnica.
Por que os eletrodos aderem ao alumínio durante a soldagem a ponto?
O calor gerado na interface eletrodo–peça pode fazer com que o alumínio se transfira para a face do eletrodo, aumentando o risco de aderência. A corrente e o tempo de soldagem, a força do eletrodo, o resfriamento e a condição da superfície do eletrodo influenciam esse risco. O controle adequado dos parâmetros e a manutenção regular dos eletrodos ajudam a garantir um desempenho de soldagem estável.
Por que os eletrodos de soldagem a ponto de alumínio se desgastam rapidamente?
A exposição repetida ao calor de soldagem, a aderência do eletrodo e os depósitos superficiais podem afetar a condição do eletrodo e aumentar a necessidade de manutenção. A dressagem restaura o perfil de ponta necessário, mas cada operação remove material do eletrodo. Intervalos de dressagem adequados ajudam a manter a geometria da ponta, evitando a remoção desnecessária de material e a substituição prematura do eletrodo.
A tecnologia de inversor MFDC pode melhorar a soldagem a ponto de alumínio?
Sim. A tecnologia de inversor MFDC fornece saída de soldagem em corrente contínua controlada e permite um controle preciso da corrente e do tempo de soldagem. Esses recursos ajudam a regular o aporte de calor e a melhorar a consistência da soldagem quando são definidos parâmetros adequados. Os resultados reais também dependem da força do eletrodo, do resfriamento, da condição da superfície da peça, do projeto da junta e da manutenção dos eletrodos.
Melhore a soldagem a ponto de alumínio com a WPI Taiwan
Se a sua linha de produção apresenta formação insuficiente do núcleo de solda, depósitos brancos na superfície dos eletrodos, aderência de eletrodos, dressagem frequente ou qualidade de solda inconsistente, a WPI Taiwan pode discutir uma configuração da Pistola de soldagem a ponto com inversor MFDC adequada à sua aplicação.
Informe a liga de alumínio, a espessura do material, a configuração da junta, a acessibilidade dos eletrodos e os requisitos de produção para apoiar uma avaliação específica para a sua aplicação.
- Entre em contato com a WPI Taiwan: Fale conosco
- Detalhes do produto: Pistola de soldagem a ponto com inversor MFDC da WPI