Контактная точечная сварка алюминиевых сплавов может быть сложной из-за быстрого рассеивания тепла, белых оксидных отложений на поверхности электродов и необходимости частой правки электродов. Эти проблемы могут влиять на формирование сварного ядра, стабильность сварки и эффективность производства.
В этой статье рассматриваются три распространённые проблемы точечной сварки алюминия и практические способы повысить качество сварки, поддерживать состояние электродов и добиться более стабильных результатов. Также мы расскажем, как инверторная технология точечной сварки MFDC помогает улучшить контроль сварочного процесса.
Более подробный обзор методов точечной сварки алюминия и особенностей процесса приведён в нашем руководстве Точечная сварка алюминия: методы, проблемы и решения.
Содержание
- Почему точечная сварка алюминия требует тщательного контроля процесса
- 1. Быстрое рассеивание тепла и формирование сварного ядра
- 2. Образование белого оксида и прилипание электрода
- 3. Частая правка электродов и срок их службы
- Как повысить качество точечной сварки алюминия?
- Почему инверторная технология MFDC подходит для этой задачи
- Инверторный пистолет для точечной сварки MFDC от WPI
- Часто задаваемые вопросы
- Улучшите точечную сварку алюминия вместе с WPI Тайвань
Почему точечная сварка алюминия требует тщательного контроля процесса
Алюминий обладает высокой теплопроводностью, поэтому тепло быстро отводится из зоны сварки. Из-за низкого электрического сопротивления для выделения достаточного количества тепла в соединении часто требуется относительно высокий сварочный ток. Кроме того, на поверхности алюминия образуется устойчивая оксидная плёнка, которая может влиять на электрический контакт и взаимодействие электрода с деталью.
Эти особенности делают тщательный контроль сварочного тока, времени сварки, усилия сжатия электродов, состояния поверхности и охлаждения электродов необходимым условием стабильного качества сварки.
1. Быстрое рассеивание тепла может препятствовать правильному формированию сварного ядра
Почему важно рассеивание тепла?
При контактной точечной сварке для формирования качественного сварного ядра на границе между листами должно выделяться и концентрироваться достаточное количество тепла. Поскольку алюминий быстро проводит тепло, недостаточный сварочный ток, неподходящее время сварки, недостаточное тепловложение или нестабильная подача тока могут препятствовать правильному формированию ядра.
Простое увеличение времени сварки не всегда является лучшим решением. Чрезмерный нагрев может повредить поверхность детали или ускорить износ электрода. Для каждого материала и применения необходимо подбирать соответствующие параметры сварки.
Что происходит, если сварное ядро слишком мало?
Сварное ядро недостаточного размера может снизить прочность соединения и повысить риск разрушения сварной точки под эксплуатационными нагрузками. Требуемый размер ядра и допустимая прочность соединения должны определяться посредством сварочных испытаний для конкретного материала и соответствующего контроля качества.
2. Образование белого оксида и прилипание электрода
Образование белого оксида на поверхности электродов
При контактной точечной сварке алюминиевых сплавов в процессе многократной сварки на поверхности электродов могут накапливаться белые оксидные отложения. Алюминий легко образует на своей поверхности непроводящую оксидную плёнку, которая может влиять на условия электрического контакта.
Отложения на поверхности электрода также могут препятствовать стабильной передаче тока и вызывать колебания качества сварки.
Прилипание электрода и накопление тепла
Алюминий имеет низкое электрическое сопротивление, поэтому для выделения достаточного количества тепла в соединении часто требуется относительно высокий сварочный ток. Тепло, выделяемое на границе электрода и детали, может приводить к налипанию алюминия на рабочую поверхность электрода и повышать риск его прилипания.
При прилипании электрод бывает трудно чисто отделить от детали, что может приводить к остановкам производства и увеличению объёма технического обслуживания.
Чтобы снизить риск прилипания электрода, необходимо правильно контролировать сварочный ток и время, обеспечивать достаточное охлаждение электродов и регулярно обслуживать их поверхность. Поддержание рабочей поверхности электрода в хорошем состоянии помогает сохранять стабильное качество сварки и продлевает срок службы электрода.
3. Частая правка электродов сокращает срок их службы и снижает скорость производства
Почему при сварке алюминия требуется частая правка электродов?
Образование белого оксида, прилипание электрода и многократное воздействие высоких сварочных температур со временем могут изменять рабочую поверхность и геометрию наконечника электрода.
Правка электрода помогает восстановить требуемый профиль наконечника, однако каждая операция правки удаляет часть материала электрода. Цель состоит в том, чтобы поддерживать правильную геометрию наконечника и состояние поверхности, избегая лишнего съёма материала.
Что происходит при слишком частой правке электрода?
Частая правка удаляет больше материала электрода, сокращая срок его службы и увеличивая потребность в замене наконечников и обслуживании. Это может приводить к дополнительным простоям и снижению производительности.
Правильно подобранный инструмент для правки и соответствующие интервалы контроля помогают поддерживать стабильную геометрию электрода. Однако они не могут заменить стабильные параметры сварки и эффективное охлаждение электродов.
Подробнее об обслуживании электродов: Устройство для правки электродов от WPI Тайвань.
Как повысить качество точечной сварки алюминия?
- Увеличьте и стабилизируйте сварочный ток
Поскольку алюминий имеет низкое электрическое сопротивление, для выделения достаточного количества тепла часто требуется относительно высокий сварочный ток. Выбирайте подходящий ток и обеспечивайте его стабильную подачу. Устанавливайте и проверяйте сварочный ток с учётом сплава, толщины материала, конструкции соединения и возможностей оборудования. Чрезмерный ток также может вызывать дефекты сварки.
- Точно контролируйте время сварки
Используйте проверенный режим сварки, чтобы выделить достаточно тепла для правильного формирования ядра и избежать лишнего термического воздействия.
- Поддерживайте стабильное усилие сжатия электродов
Поддерживайте постоянное усилие сжатия и правильную соосность электродов для обеспечения воспроизводимых условий контакта. Проверяйте усилие сжатия в соответствии с режимом сварки и требованиями к детали.
- Контролируйте температуру электродов
Обеспечьте достаточное охлаждение электродов и проверяйте расход охлаждающей жидкости и температуру электродов при непрерывном производстве.
- Поддерживайте рабочую поверхность электродов
Проверяйте геометрию наконечника, поверхностные отложения и признаки прилипания электрода. Поддерживайте поверхность листов и рабочие поверхности электродов в состоянии, пригодном для стабильной сварки.
- Сократите ненужную правку электродов
Определяйте подходящие интервалы обслуживания на основе результатов контроля качества сварки и осмотра электродов, а не выполняйте правку автоматически после каждого незначительного изменения.
Практическая программа улучшений должна сочетать испытания режимов сварки, оценку сварного ядра, разрушающий контроль при необходимости, осмотр электродов и постоянный мониторинг производства. Ни один параметр сам по себе не может решить все проблемы точечной сварки алюминия.
Почему инверторная технология MFDC подходит для точечной сварки алюминия
Стабильный постоянный сварочный ток
Инверторная технология MFDC от WPI Тайвань преобразует трёхфазное входное питание в управляемый сварочный ток постоянного тока. Стабильный постоянный ток обеспечивает воспроизводимое тепловыделение при сварке алюминиевых сплавов, которые из-за низкого электрического сопротивления часто требуют относительно высокого сварочного тока.
Точный контроль сварочного тока и времени
Инверторная технология MFDC позволяет точно контролировать сварочный ток и время сварки. Это помогает регулировать тепловложение и поддерживать воспроизводимые условия сварки при правильно подобранных параметрах для конкретного алюминиевого сплава, толщины материала и конструкции соединения.
Сокращение времени сварки помогает контролировать потери тепла
Правильно подобранный режим сварки с относительно высоким током и меньшей продолжительностью позволяет выделить достаточно тепла для формирования ядра до того, как избыточное тепло рассеется в окружающий алюминий.
Подходящие значения тока и времени сварки необходимо подтверждать сварочными испытаниями для конкретного сплава, толщины материала, конфигурации электродов и конструкции соединения.
Улучшенный контроль процесса для более стабильной сварки
Стабильный выходной ток и воспроизводимая синхронизация помогают уменьшить колебания сварочного процесса. Однако на прилипание и износ электродов также влияют состояние поверхности электрода, усилие сжатия, охлаждение и техническое обслуживание.
Поэтому технологию MFDC следует рассматривать как часть комплексного решения для точечной сварки алюминия, а не как самостоятельную гарантию отсутствия дефектов сварки.
Инверторный пистолет для точечной сварки MFDC от WPI для алюминия
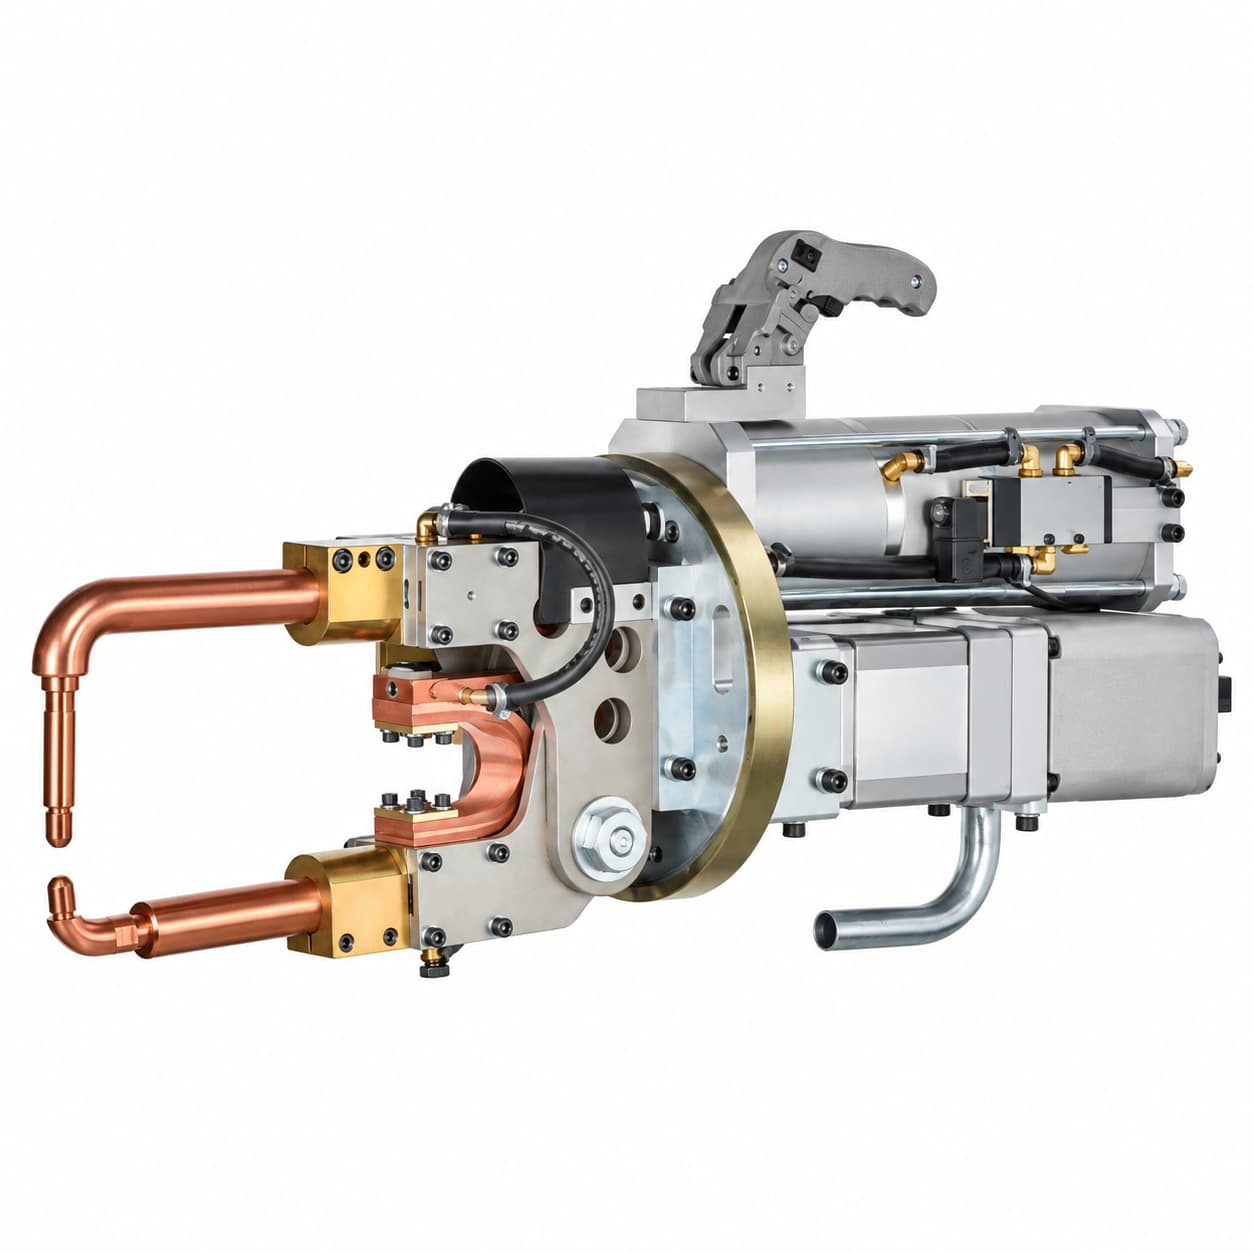
WPI Тайвань производит инверторные пистолеты для точечной сварки MFDC для контактной точечной сварки, в том числе алюминиевых сплавов. Система обеспечивает управляемый сварочный ток постоянного тока и контроль тока с точностью до миллисекунд, что помогает регулировать тепловложение и повышать стабильность сварки.
WPI предлагает оборудование мощностью 80, 100, 160 и 225 кВА. Эти значения указывают мощность оборудования, а не сварочный ток. Подходящая конфигурация и параметры сварки зависят от алюминиевого сплава, толщины материала, конструкции соединения, конфигурации электродов и производственных требований.
Подробную информацию о продукте см. на странице Инверторный пистолет для точечной сварки MFDC от WPI .
Если вы рассматриваете применение точечной сварки MFDC для алюминиевых деталей, свяжитесь с WPI Тайвань и сообщите данные о сплаве, толщине материала, конструкции соединения, доступности для электродов и производственных требованиях. Наша команда подберёт подходящее сварочное решение для вашей задачи.
Правка электродов остаётся важной вспомогательной мерой обслуживания для поддержания состояния электродов и стабильного качества сварки.
Часто задаваемые вопросы о точечной сварке алюминия
Почему алюминий сложно сваривать точечной сваркой?
Алюминий обладает высокой теплопроводностью и низким электрическим сопротивлением, поэтому выделить и сконцентрировать достаточное количество тепла на границе соединения сложнее. Поверхностная оксидная плёнка также может влиять на электрический контакт. Для стабильного качества сварки необходим тщательный контроль сварочного тока, времени сварки, усилия сжатия электродов и состояния поверхности.
Почему при точечной сварке алюминия образуется белый оксид?
Алюминий легко образует на своей поверхности непроводящую оксидную плёнку. При многократной контактной точечной сварке на поверхности электродов также могут накапливаться белые отложения, что может влиять на электрический контакт и стабильность сварки. Точный состав этих отложений не следует определять без технического анализа.
Почему электроды прилипают к алюминию при точечной сварке?
Тепло, выделяемое на границе электрода и детали, может приводить к налипанию алюминия на рабочую поверхность электрода и повышать риск прилипания. На этот риск влияют сварочный ток и время, усилие сжатия, охлаждение и состояние поверхности электрода. Правильный контроль параметров и регулярное обслуживание электродов помогают обеспечить стабильное качество сварки.
Почему электроды для точечной сварки алюминия быстро изнашиваются?
Многократное воздействие сварочного тепла, прилипание электрода и поверхностные отложения могут ухудшать состояние электрода и увеличивать потребность в обслуживании. Правка электрода восстанавливает требуемый профиль наконечника, но каждая операция правки удаляет материал электрода. Правильно выбранные интервалы правки помогают сохранять геометрию наконечника, избегая лишнего съёма материала и преждевременной замены электрода.
Может ли инверторная технология MFDC улучшить точечную сварку алюминия?
Да. Инверторная технология MFDC обеспечивает управляемый сварочный ток постоянного тока и позволяет точно контролировать сварочный ток и время. Эти возможности помогают регулировать тепловложение и повышать стабильность сварки при правильно подобранных параметрах. Фактические результаты также зависят от усилия сжатия, охлаждения, состояния поверхности детали, конструкции соединения и обслуживания электродов.
Улучшите точечную сварку алюминия вместе с WPI Тайвань
Если на вашей производственной линии наблюдаются недостаточное формирование сварного ядра, белые отложения на поверхности электродов, прилипание электродов, частая правка электродов или нестабильное качество сварки, WPI Тайвань поможет подобрать конфигурацию инверторного пистолета для точечной сварки MFDC, подходящую для вашей задачи.
Сообщите нам алюминиевый сплав, толщину материала, конструкцию соединения, доступность для электродов и производственные требования, чтобы мы могли провести оценку для вашего применения.
- Свяжитесь с WPI Тайвань: Связаться с нами
- Информация о продукте: Инверторный пистолет для точечной сварки MFDC от WPI