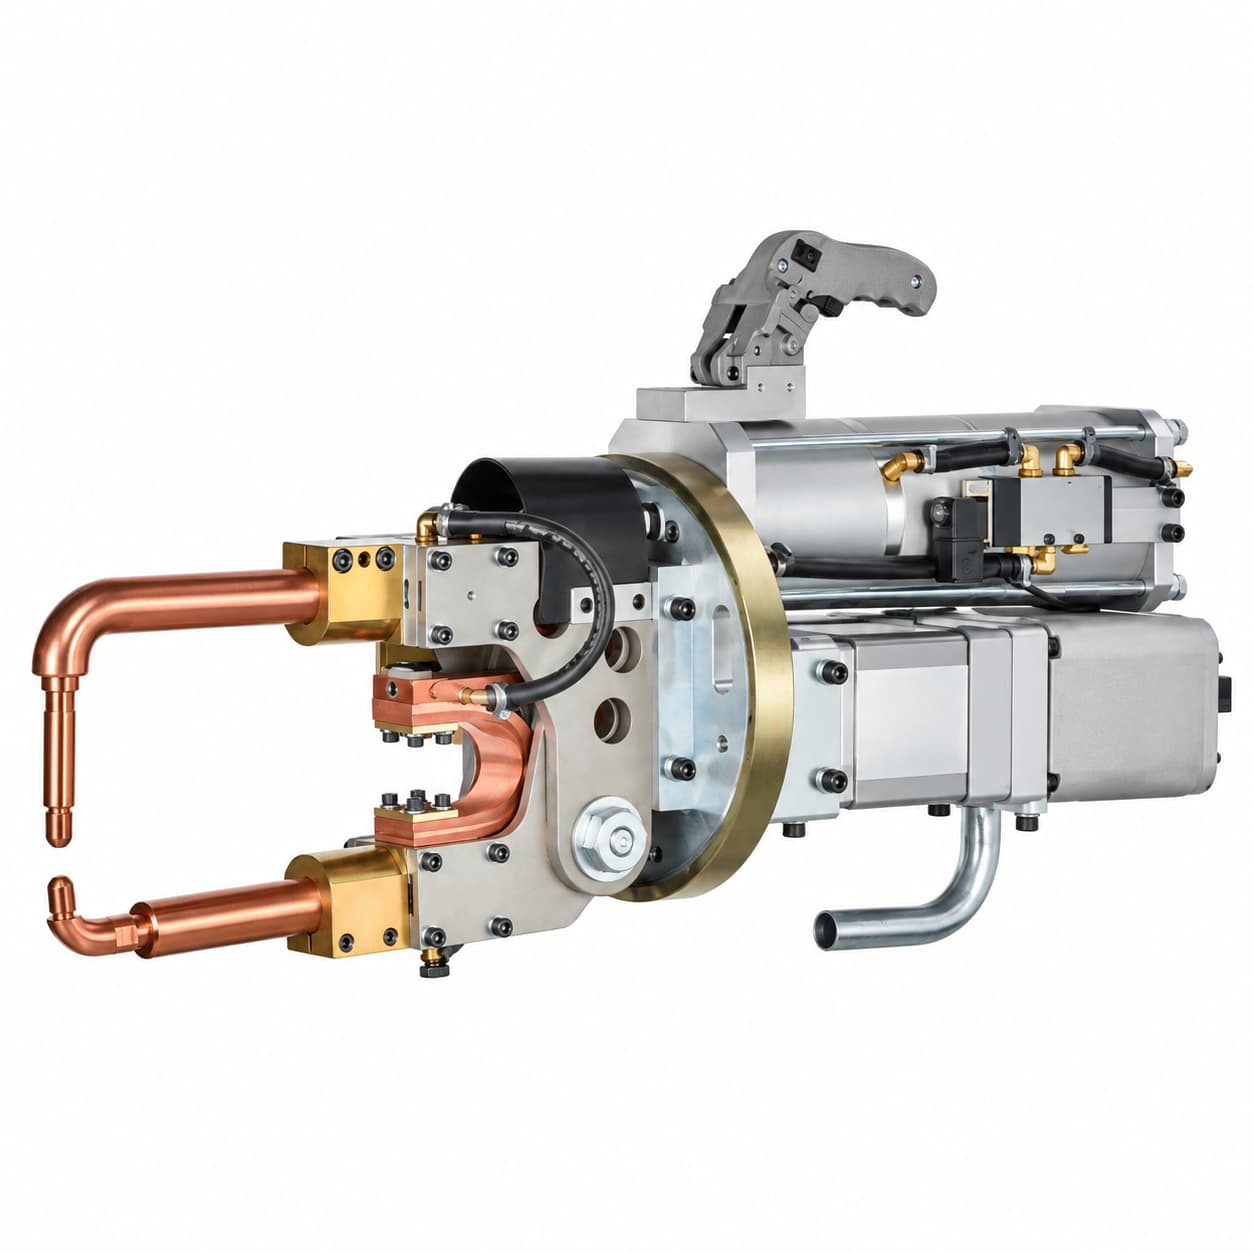
Le soudage par points par résistance des alliages d'aluminium peut s'avérer délicat en raison de la dissipation rapide de la chaleur, des dépôts d'oxyde blanc sur la surface des électrodes et du rodage fréquent des électrodes. Ces problèmes peuvent affecter la formation du noyau de soudure, la régularité du soudage et l'efficacité de la production.
Cet article présente trois problèmes courants du soudage par points de l'aluminium ainsi que des solutions pratiques pour améliorer la qualité de soudage, préserver l'état des électrodes et obtenir des résultats plus réguliers. Il explique également comment la technologie de soudage par points à onduleur MFDC peut contribuer à un meilleur contrôle du procédé de soudage.
Pour une vue d'ensemble plus large des techniques de soudage par points de l'aluminium et des aspects liés au procédé, consultez notre guide Soudage par points de l'aluminium : techniques, défis et solutions.
Sommaire
- Pourquoi le soudage par points de l'aluminium exige un contrôle rigoureux du procédé
- 1. Dissipation rapide de la chaleur et formation du noyau de soudure
- 2. Accumulation d'oxyde blanc et collage des électrodes
- 3. Rodage fréquent des électrodes et durée de vie des électrodes
- Comment améliorer la qualité du soudage par points de l'aluminium ?
- Pourquoi la technologie à onduleur MFDC est adaptée
- MFDC Inverter Spot Welding Gun de WPI
- Questions fréquentes
- Améliorez votre soudage par points de l'aluminium avec WPI Taïwan
Pourquoi le soudage par points de l'aluminium exige un contrôle rigoureux du procédé
L'aluminium présente une conductivité thermique élevée, ce qui permet à la chaleur de se dissiper rapidement hors de la zone de soudure. Sa faible résistance électrique implique qu'un courant de soudage relativement élevé est souvent nécessaire pour générer suffisamment de chaleur par effet Joule au niveau de l'assemblage. L'aluminium forme également une couche d'oxyde superficielle stable qui peut affecter le contact électrique et l'interaction entre l'électrode et la pièce.
Ces caractéristiques rendent indispensable un contrôle rigoureux du courant de soudage, du temps de soudage, de l'effort d'électrode, de l'état de surface et du refroidissement des électrodes pour obtenir une qualité de soudure régulière.
1. Une dissipation rapide de la chaleur peut empêcher la bonne formation du noyau de soudure
Pourquoi la dissipation de la chaleur est-elle importante ?
Le soudage par points par résistance nécessite qu'une chaleur suffisante soit générée et concentrée à l'interface entre les tôles pour former un noyau de soudure sain. L'aluminium conduisant rapidement la chaleur, un courant de soudage insuffisant, un temps de soudage inadapté, un apport de chaleur insuffisant ou une alimentation en courant instable peuvent empêcher la bonne formation du noyau.
Allonger simplement le temps de soudage n'est pas toujours la meilleure solution. Un échauffement excessif peut endommager la surface de la pièce ou accélérer la détérioration des électrodes. Des paramètres de soudage appropriés doivent être définis pour chaque matériau et chaque application.
Que se passe-t-il lorsque le noyau de soudure est trop petit ?
Un noyau de soudure sous-dimensionné peut réduire la résistance de l'assemblage et augmenter le risque de rupture de la soudure sous les charges de service. La taille de noyau requise et la résistance acceptable de l'assemblage doivent être établies au moyen d'essais de soudage spécifiques au matériau et de contrôles qualité appropriés.
2. Accumulation d'oxyde blanc et collage des électrodes
Accumulation d'oxyde blanc sur la surface des électrodes
Lors du soudage par points par résistance des alliages d'aluminium, des dépôts d'oxyde blanc peuvent s'accumuler sur la surface des électrodes au fil des soudures répétées. L'aluminium forme facilement une couche d'oxyde non conductrice à sa surface, ce qui peut affecter les conditions de contact électrique.
Les dépôts présents sur la surface de l'électrode peuvent également perturber la régularité du passage du courant et entraîner des variations des performances de soudage.
Collage des électrodes et accumulation de chaleur
L'aluminium ayant une faible résistance électrique, un courant de soudage relativement élevé est souvent nécessaire pour générer suffisamment de chaleur au niveau de l'assemblage. La chaleur produite à l'interface électrode-pièce peut provoquer un transfert d'aluminium sur la face de l'électrode et augmenter le risque de collage.
En cas de collage, l'électrode peut être difficile à séparer proprement de la pièce, ce qui risque d'interrompre la production et d'augmenter les besoins de maintenance.
Pour réduire le risque de collage des électrodes, il est essentiel de bien contrôler le courant et le temps de soudage, d'assurer un refroidissement suffisant des électrodes et d'entretenir régulièrement leur surface. Maintenir la face de l'électrode en bon état contribue à des performances de soudage régulières et à une durée de vie prolongée des électrodes.
3. Le rodage fréquent des électrodes réduit leur durée de vie et la cadence de production
Pourquoi le soudage de l'aluminium nécessite-t-il un rodage fréquent des électrodes ?
L'accumulation d'oxyde blanc, le collage des électrodes et l'exposition répétée à des températures de soudage élevées peuvent, avec le temps, altérer la surface de travail et la géométrie de la pointe de l'électrode.
Le rodage permet de restaurer le profil de pointe requis, mais chaque opération de rodage enlève une partie du matériau de l'électrode. L'objectif est de conserver une géométrie de pointe et un état de surface appropriés tout en évitant tout enlèvement de matière inutile.
Que se passe-t-il lorsque l'électrode est rodée trop souvent ?
Un rodage fréquent enlève davantage de matériau, ce qui raccourcit la durée de vie des électrodes et augmente les besoins de remplacement des pointes et de maintenance. Ces opérations peuvent entraîner des arrêts supplémentaires et réduire le rendement de la production.
Des outils de rodage bien choisis et des intervalles d'inspection adaptés peuvent aider à conserver une géométrie d'électrode régulière. Ils ne peuvent toutefois pas remplacer des paramètres de soudage stables ni un refroidissement efficace des électrodes.
En savoir plus sur l'entretien des électrodes : Dresseur d'Électrodes de WPI Taïwan.
Comment améliorer la qualité du soudage par points de l'aluminium ?
- Augmenter et stabiliser le courant de soudage
L'aluminium ayant une faible résistance électrique, un courant de soudage relativement élevé est souvent nécessaire pour générer suffisamment de chaleur. Choisissez un courant approprié et assurez une alimentation stable. Réglez et vérifiez le courant de soudage en fonction de l'alliage, de l'épaisseur du matériau, de la configuration de l'assemblage et des capacités de l'équipement. Un courant excessif peut également provoquer des défauts de soudure.
- Contrôler précisément le temps de soudage
Utilisez un programme de soudage validé afin de générer suffisamment de chaleur pour une bonne formation du noyau, tout en évitant une exposition thermique inutile.
- Maintenir un effort d'électrode stable
Maintenez un effort d'électrode constant et un alignement correct pour garantir des conditions de contact reproductibles. Vérifiez l'effort d'électrode en fonction du programme de soudage et des exigences de la pièce.
- Contrôler la température des électrodes
Assurez un refroidissement adéquat des électrodes et contrôlez le débit du liquide de refroidissement et la température des électrodes pendant la production en continu.
- Entretenir la surface de travail des électrodes
Inspectez la géométrie de la pointe, les dépôts de surface et les signes de collage. Maintenez la surface des tôles et la face des électrodes dans un état adapté à un soudage régulier.
- Réduire les rodages inutiles
Appuyez-vous sur les résultats de qualité de soudage et les inspections des électrodes pour définir des intervalles de maintenance appropriés, plutôt que de roder automatiquement les électrodes à chaque petite variation.
Un programme d'amélioration concret doit combiner essais de programmes de soudage, évaluation du noyau de soudure, essais destructifs le cas échéant, inspection des électrodes et surveillance continue de la production. Aucun paramètre ne peut à lui seul résoudre tous les problèmes du soudage par points de l'aluminium.
Pourquoi la technologie à onduleur MFDC est adaptée au soudage par points de l'aluminium
Courant de soudage continu stable
La technologie à onduleur MFDC de WPI Taïwan convertit l'alimentation triphasée en une sortie de soudage en courant continu contrôlée. Un courant continu stable favorise une génération de chaleur reproductible pour les alliages d'aluminium, qui nécessitent souvent un courant de soudage relativement élevé en raison de leur faible résistance électrique.
Contrôle précis du courant et du temps de soudage
La technologie à onduleur MFDC permet un contrôle précis du courant et du temps de soudage. Cela aide à réguler l'apport de chaleur et à maintenir des conditions de soudage reproductibles lorsque des paramètres appropriés sont définis pour l'alliage d'aluminium, l'épaisseur du matériau et la conception de l'assemblage.
Un temps de soudage plus court aide à limiter les pertes de chaleur
Un programme de soudage bien choisi, utilisant un courant relativement élevé sur une durée plus courte, peut aider à générer suffisamment de chaleur pour former le noyau avant qu'une chaleur excessive ne se dissipe dans l'aluminium environnant.
Le courant et le temps de soudage appropriés doivent être validés par des essais de soudage pour chaque alliage, épaisseur de matériau, configuration d'électrodes et conception d'assemblage.
Un meilleur contrôle du procédé pour un soudage plus régulier
Une sortie de courant stable et une temporisation reproductible contribuent à réduire les variations du procédé de soudage. Toutefois, le collage et l'usure des électrodes dépendent également de l'état de surface des électrodes, de l'effort d'électrode, du refroidissement et de la maintenance.
La technologie MFDC doit donc être considérée comme un élément d'une solution complète de soudage par points de l'aluminium, et non comme une garantie autonome contre les défauts de soudure.
MFDC Inverter Spot Welding Gun de WPI pour les applications aluminium
WPI Taïwan fabrique la MFDC Inverter Spot Welding Gun pour les applications de soudage par points par résistance, y compris les alliages d'aluminium. Le système offre une sortie de soudage en courant continu contrôlée et une régulation du courant à la milliseconde afin de réguler l'apport de chaleur et d'améliorer la régularité du soudage.
WPI propose des capacités d'équipement de 80, 100, 160 et 225 kVA. Ces valeurs indiquent la capacité de l'équipement, et non le courant de soudage. La configuration et les paramètres de soudage appropriés dépendent de l'alliage d'aluminium, de l'épaisseur du matériau, de la conception de l'assemblage, de la configuration des électrodes et des exigences de production.
Pour plus de détails sur le produit, consultez la page MFDC Inverter Spot Welding Gun de WPI .
Si vous envisagez le soudage par points MFDC pour des composants en aluminium, contactez WPI Taïwan en précisant l'alliage, l'épaisseur du matériau, la configuration de l'assemblage, l'accessibilité des électrodes et vos exigences de production. Notre équipe pourra étudier avec vous une solution de soudage adaptée à votre application.
Le rodage des électrodes reste une mesure de maintenance complémentaire importante pour préserver l'état des électrodes et la régularité des performances de soudage.
Questions fréquentes sur le soudage par points de l'aluminium
Pourquoi l'aluminium est-il difficile à souder par points ?
L'aluminium présente une conductivité thermique élevée et une faible résistance électrique, ce qui rend plus difficile la génération et la concentration d'une chaleur suffisante à l'interface de l'assemblage. Sa couche d'oxyde superficielle peut également affecter le contact électrique. Un contrôle rigoureux du courant de soudage, du temps de soudage, de l'effort d'électrode et de l'état de surface est essentiel pour obtenir une qualité de soudure régulière.
Pourquoi de l'oxyde blanc s'accumule-t-il lors du soudage par points de l'aluminium ?
L'aluminium forme facilement une couche d'oxyde non conductrice à sa surface. Lors de soudages par points par résistance répétés, des dépôts blancs peuvent également s'accumuler sur la surface des électrodes, ce qui peut affecter le contact électrique et la régularité du soudage. La composition exacte de ces dépôts ne doit pas être supposée sans analyse technique.
Pourquoi les électrodes collent-elles à l'aluminium lors du soudage par points ?
La chaleur générée à l'interface électrode-pièce peut provoquer un transfert d'aluminium sur la face de l'électrode, augmentant le risque de collage. Le courant et le temps de soudage, l'effort d'électrode, le refroidissement et l'état de surface des électrodes influencent tous ce risque. Un contrôle approprié des paramètres et un entretien régulier des électrodes contribuent à des performances de soudage stables.
Pourquoi les électrodes de soudage par points de l'aluminium s'usent-elles rapidement ?
L'exposition répétée à la chaleur de soudage, le collage des électrodes et les dépôts de surface peuvent altérer l'état des électrodes et augmenter les besoins de maintenance. Le rodage restaure le profil de pointe requis, mais chaque opération enlève du matériau. Des intervalles de rodage appropriés aident à conserver la géométrie de la pointe tout en évitant un enlèvement de matière inutile et un remplacement prématuré des électrodes.
La technologie à onduleur MFDC peut-elle améliorer le soudage par points de l'aluminium ?
Oui. La technologie à onduleur MFDC fournit une sortie de soudage en courant continu contrôlée et permet un contrôle précis du courant et du temps de soudage. Ces capacités aident à réguler l'apport de chaleur et à améliorer la régularité du soudage lorsque des paramètres appropriés sont définis. Les résultats réels dépendent également de l'effort d'électrode, du refroidissement, de l'état de surface de la pièce, de la conception de l'assemblage et de l'entretien des électrodes.
Améliorez votre soudage par points de l'aluminium avec WPI Taïwan
Si votre ligne de production rencontre une formation insuffisante du noyau de soudure, des dépôts blancs sur la surface des électrodes, du collage, des rodages fréquents ou une qualité de soudure irrégulière, WPI Taïwan peut étudier avec vous une configuration de MFDC Inverter Spot Welding Gun adaptée à votre application.
Communiquez-nous l'alliage d'aluminium, l'épaisseur du matériau, la configuration de l'assemblage, l'accessibilité des électrodes et vos exigences de production afin que nous puissions réaliser une évaluation spécifique à votre application.
- Contactez WPI Taïwan : Contactez-nous
- Détails du produit : MFDC Inverter Spot Welding Gun de WPI