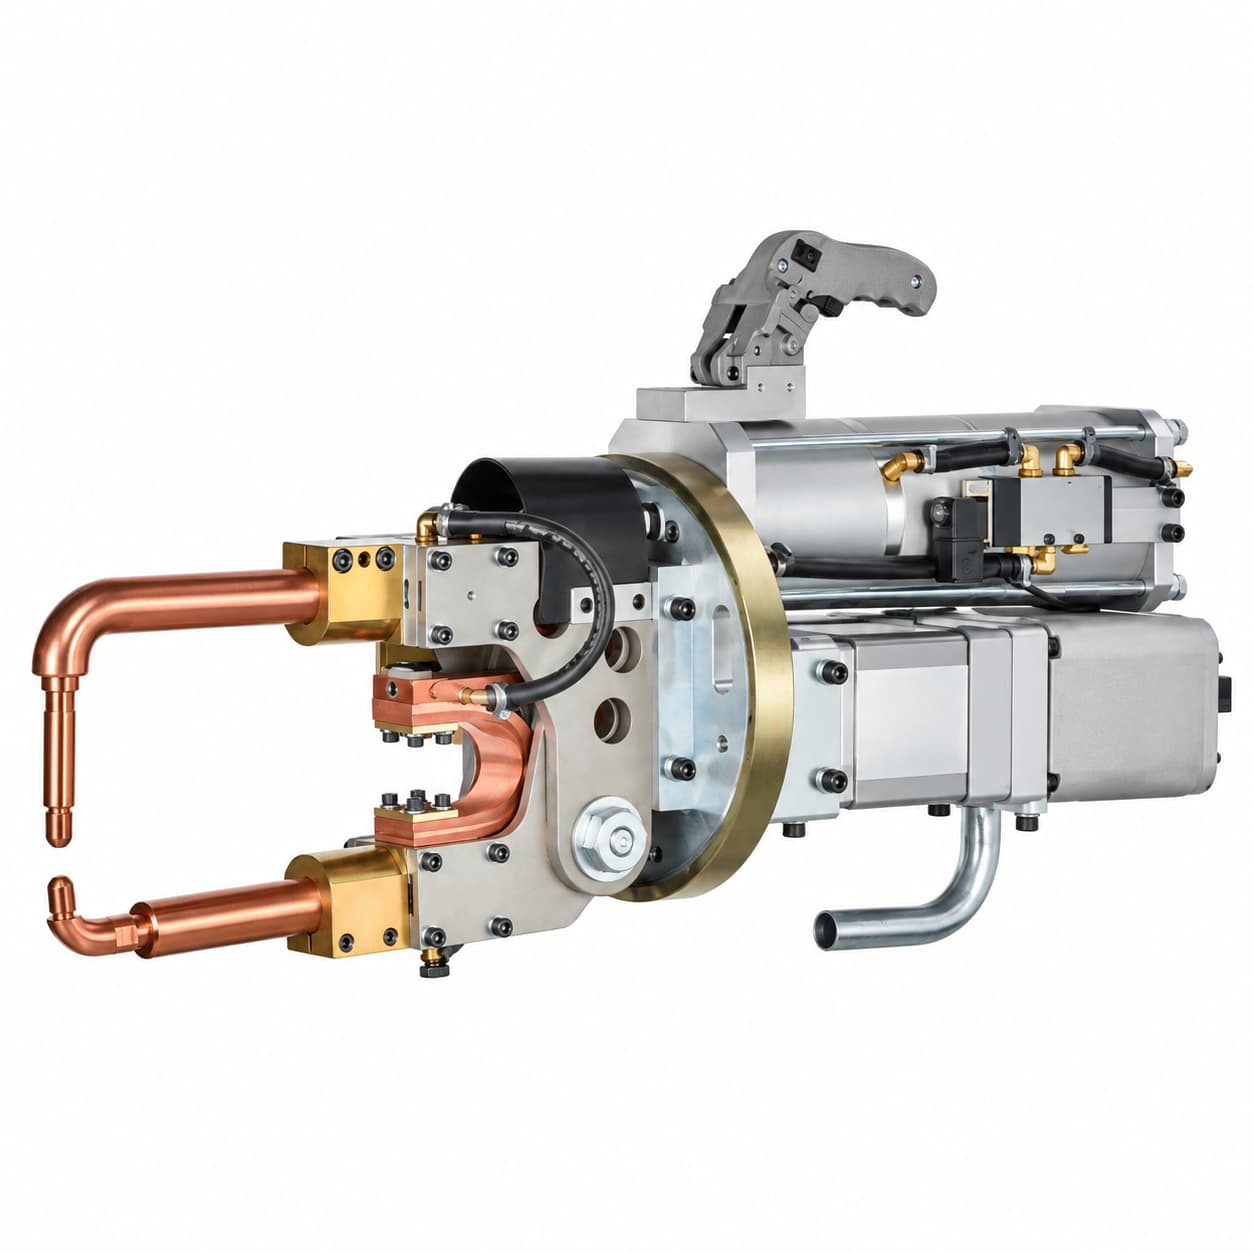
鋁合金電阻點焊因散熱快速、電極表面產生白色氧化物沉積,以及需要頻繁修磨電極等因素,常面臨不少挑戰。這些問題可能影響熔核形成、焊接一致性與生產效率。
本文將說明鋁點焊的三大常見問題,並提供提升焊接品質、維持電極狀態及獲得更穩定焊接結果的實用方法,同時探討 MFDC 逆變點焊技術如何協助提升焊接製程的控制能力。
若想更全面了解鋁點焊技術與製程考量,請參閱我們的指南:鋁點焊:技術、挑戰與解決方案。
目錄
為什麼鋁點焊需要嚴謹的製程控制
鋁具有高熱導率,熱量會迅速從焊接區域散失。由於電阻低,通常需要較高的焊接電流,才能在接合處產生足夠的電阻熱。此外,鋁表面會形成穩定的氧化層,可能影響導電接觸以及電極與工件之間的作用。
這些特性使得焊接電流、焊接時間、電極加壓力、表面狀態及電極冷卻的嚴謹控制,成為維持穩定焊接品質的關鍵。
1. 散熱快速可能導致熔核無法正常形成
為什麼散熱很重要?
電阻點焊需要在板材接合面產生並集中足夠的熱量,才能形成良好的熔核。由於鋁的導熱速度快,若焊接電流不足、焊接時間不當、熱輸入不足或電流輸出不穩定,都可能使熔核無法正常形成。
單純延長焊接時間並不一定是最佳解決方式。過度加熱可能損傷工件表面或加速電極劣化,因此必須針對特定材料與應用建立適當的焊接參數。
熔核過小會造成什麼影響?
熔核尺寸不足可能降低接頭強度,並增加在使用負載下焊點分離的風險。所需的熔核尺寸與可接受的接頭強度,應透過針對材料的焊接試驗與適當的品質檢測來確立。
2. 白色氧化物堆積與電極沾黏
電極表面的白色氧化物堆積
在鋁合金電阻點焊過程中,反覆焊接可能使白色氧化物沉積於電極表面。鋁表面容易形成不導電的氧化層,進而影響導電接觸狀態。
電極表面的沉積物也可能干擾電流的穩定傳導,導致焊接表現產生變異。
電極沾黏與熱量累積
鋁的電阻低,因此通常需要較高的焊接電流,才能在接合處產生足夠的電阻熱。電極與工件介面所產生的熱量,可能使鋁附著於電極端面,增加電極沾黏的風險。
一旦發生沾黏,電極可能難以與工件順利分離,進而中斷生產並增加維護需求。
為降低電極沾黏的風險,必須妥善控制焊接電流與時間、提供充足的電極冷卻,並定期維護電極表面。保持電極端面良好狀態,有助於維持穩定的焊接表現並延長電極使用壽命。
3. 頻繁修磨電極會縮短電極壽命並降低生產速度
為什麼鋁焊接需要頻繁修磨電極?
白色氧化物堆積、電極沾黏,以及長期反覆暴露於高焊接溫度,都可能逐漸影響電極的工作面與電極頭幾何形狀。
電極修磨有助於恢復所需的電極頭輪廓,但每次修磨都會去除部分電極材料。目標是在維持適當電極頭幾何形狀與表面狀態的同時,避免不必要的材料損耗。
電極修磨過於頻繁會造成什麼影響?
頻繁修磨會去除更多電極材料,縮短電極使用壽命,並增加更換電極頭與維護的需求。這些作業可能造成額外停機時間,降低生產產能。
選用合適的修磨工具並設定適當的檢查週期,有助於維持穩定的電極幾何形狀。然而,這些措施無法取代穩定的焊接參數與有效的電極冷卻。
進一步了解電極維護:詮興電機 電極研磨器。
如何提升鋁點焊品質?
- 提高並穩定焊接電流
由於鋁的電阻低,通常需要較高的焊接電流才能產生足夠的電阻熱。請選擇適當的電流並維持穩定的電流輸出,並依據合金種類、材料厚度、接頭形式及設備能力設定與驗證焊接電流。電流過大同樣可能造成焊接缺陷。
- 精準控制焊接時間
採用經過驗證的焊接條件,產生足以形成良好熔核的熱量,同時避免不必要的熱暴露。
- 維持穩定的電極加壓力
維持一致的電極加壓力與正確的對位,以確保接觸條件具備重現性。請依據焊接條件與工件需求驗證電極加壓力。
- 控制電極溫度
提供充足的電極冷卻,並在連續生產期間檢查冷卻水流量與電極溫度。
- 維護電極工作面
檢查電極頭幾何形狀、表面沉積物及電極沾黏跡象,並讓板材表面與電極端面都保持在適合穩定焊接的狀態。
- 減少不必要的電極修磨
依據焊接品質結果與電極檢查情形建立適當的維護週期,而非在每次出現細微變化後就自動修磨電極。
實務上的改善方案應結合焊接條件試驗、熔核評估、必要時的破壞性測試、電極檢查及持續的生產監控。沒有任何單一參數能解決所有鋁點焊問題。
為什麼 MFDC 逆變技術適合鋁點焊
穩定的直流焊接電流
詮興電機的 MFDC 逆變技術可將三相輸入電源轉換為受控的直流焊接輸出。穩定的直流電流有助於鋁合金獲得重現性高的發熱效果,而鋁合金因電阻低,通常需要較高的焊接電流。
精準控制焊接電流與時間
MFDC 逆變技術能精準控制焊接電流與焊接時間。在依據鋁合金種類、材料厚度及接頭設計建立適當參數後,有助於調節熱輸入並維持可重現的焊接條件。
縮短焊接時間有助於控制熱損失
選用適當的焊接條件,以相對較高的電流搭配較短的通電時間,有助於在熱量大量散失到周圍鋁材之前,產生足以形成熔核的熱量。
適當的電流與焊接時間,必須針對特定合金、材料厚度、電極配置及接頭設計,透過焊接試驗加以驗證。
提升製程控制,獲得更穩定的焊接
穩定的電流輸出與可重現的時序控制,有助於減少焊接製程的變異。然而,電極沾黏與磨耗也會受到電極表面狀態、電極加壓力、冷卻及維護等因素影響。
因此,MFDC 技術應被視為完整鋁點焊解決方案的一部分,而非能獨立保證不產生焊接缺陷的方案。
適用於鋁材應用的詮興電機 MFDC 鋁合金點焊機
詮興電機製造適用於電阻點焊應用(包括鋁合金)的 MFDC 鋁合金點焊機。系統提供受控的直流焊接輸出與毫秒級電流控制,有助於調節熱輸入並提升焊接一致性。
詮興電機提供的設備容量選項包括80、100、160 及 225 kVA。這些數值代表設備容量,而非焊接電流。適當的配置與焊接參數取決於鋁合金種類、材料厚度、接頭設計、電極配置及生產需求。
產品詳細資訊,請參閱詮興電機 MFDC 鋁合金點焊機頁面。
若您正在評估將 MFDC 點焊應用於鋁製零件,歡迎提供合金種類、材料厚度、接頭形式、電極可及性與生產需求等資訊並聯絡詮興電機。我們的團隊將與您討論適合您應用的焊接解決方案。
電極修磨仍是維持電極狀態與穩定焊接表現的重要輔助維護措施。
鋁點焊常見問題
為什麼鋁材難以點焊?
鋁具有高熱導率與低電阻,因此較難在接合介面產生並集中足夠的熱量。其表面氧化層也可能影響導電接觸。嚴謹控制焊接電流、焊接時間、電極加壓力與表面狀態,是維持穩定焊接品質的關鍵。
為什麼鋁點焊時會產生白色氧化物堆積?
鋁表面容易形成不導電的氧化層。在反覆進行電阻點焊時,電極表面也可能累積白色沉積物,進而影響導電接觸與焊接一致性。這些沉積物的確切成分,未經技術分析不應妄下定論。
為什麼點焊時電極會與鋁沾黏?
電極與工件介面產生的熱量可能使鋁附著於電極端面,增加電極沾黏的風險。焊接電流與時間、電極加壓力、冷卻及電極表面狀態都會影響此風險。適當的參數控制與定期電極維護,有助於維持穩定的焊接表現。
為什麼鋁點焊電極磨耗得很快?
反覆受到焊接熱、電極沾黏與表面沉積物的影響,可能改變電極狀態並增加維護需求。電極修磨可恢復所需的電極頭輪廓,但每次修磨都會去除電極材料。適當的修磨週期有助於維持電極頭幾何形狀,同時避免不必要的材料損耗與過早更換電極。
MFDC 逆變技術能改善鋁點焊嗎?
可以。MFDC 逆變技術提供受控的直流焊接輸出,並能支援焊接電流與時間的精準控制。在建立適當參數後,這些功能有助於調節熱輸入並提升焊接一致性。實際成效仍取決於電極加壓力、冷卻、工件表面狀態、接頭設計及電極維護。
與詮興電機一起提升鋁點焊品質
若您的產線出現熔核形成不足、電極表面白色沉積物、電極沾黏、頻繁修磨電極或焊接品質不穩定等問題,詮興電機可與您討論適合您應用的 MFDC 鋁合金點焊機配置。
請提供您的鋁合金種類、材料厚度、接頭形式、電極可及性及生產需求,以便進行針對應用的評估。
- 聯絡詮興電機: 聯絡我們
- 產品詳細資訊: 詮興電機 MFDC 鋁合金點焊機