Das Widerstandspunktschweißen von Aluminiumlegierungen kann aufgrund der schnellen Wärmeableitung, weißer Oxidablagerungen auf den Elektrodenoberflächen und des häufigen Fräsens der Elektroden anspruchsvoll sein. Diese Probleme können die Bildung der Schweißlinse, die Gleichmäßigkeit der Schweißung und die Produktionseffizienz beeinträchtigen.
Dieser Artikel erläutert drei häufige Probleme beim Punktschweißen von Aluminium sowie praktische Möglichkeiten, die Schweißqualität zu verbessern, den Elektrodenzustand zu erhalten und gleichmäßigere Ergebnisse zu erzielen. Außerdem wird gezeigt, wie die MFDC-Inverter-Punktschweißtechnologie zu einer besseren Kontrolle des Schweißprozesses beitragen kann.
Einen umfassenderen Überblick über Techniken und Prozessaspekte beim Punktschweißen von Aluminium bietet unser Leitfaden Punktschweißen von Aluminium: Techniken, Herausforderungen und Lösungen.
Inhaltsverzeichnis
- Warum das Punktschweißen von Aluminium eine sorgfältige Prozesskontrolle erfordert
- 1. Schnelle Wärmeableitung und Bildung der Schweißlinse
- 2. Weiße Oxidablagerungen und Anhaften der Elektrode
- 3. Häufiges Elektrodenfräsen und Standzeit der Elektroden
- Wie lässt sich die Qualität beim Punktschweißen von Aluminium verbessern?
- Warum die MFDC-Inverter-Technologie geeignet ist
- WPI MFDC-Inverter-Punktschweißpistole
- Häufig gestellte Fragen
- Aluminium-Punktschweißen verbessern mit WPI Taiwan
Warum das Punktschweißen von Aluminium eine sorgfältige Prozesskontrolle erfordert
Aluminium besitzt eine hohe Wärmeleitfähigkeit, wodurch die Wärme schnell aus der Schweißzone abgeleitet wird. Aufgrund seines geringen elektrischen Widerstands ist häufig ein relativ hoher Schweißstrom erforderlich, um an der Fügestelle ausreichend Widerstandswärme zu erzeugen. Zudem bildet Aluminium eine stabile Oxidschicht an der Oberfläche, die den elektrischen Kontakt und die Wechselwirkung zwischen Elektrode und Werkstück beeinflussen kann.
Aufgrund dieser Eigenschaften ist eine sorgfältige Kontrolle von Schweißstrom, Schweißzeit, Elektrodenkraft, Oberflächenzustand und Elektrodenkühlung für eine gleichbleibende Schweißqualität unerlässlich.
1. Schnelle Wärmeableitung kann die ordnungsgemäße Bildung der Schweißlinse verhindern
Warum ist die Wärmeableitung wichtig?
Beim Widerstandspunktschweißen muss an der Grenzfläche zwischen den Blechen ausreichend Wärme erzeugt und konzentriert werden, um eine einwandfreie Schweißlinse zu bilden. Da Aluminium Wärme schnell leitet, können ein zu geringer Schweißstrom, eine ungeeignete Schweißzeit, eine unzureichende Wärmeeinbringung oder eine instabile Stromzufuhr die ordnungsgemäße Linsenbildung verhindern.
Eine bloße Verlängerung der Schweißzeit ist nicht immer die beste Lösung. Übermäßige Erwärmung kann die Werkstückoberfläche beschädigen oder den Elektrodenverschleiß beschleunigen. Für das jeweilige Material und die jeweilige Anwendung müssen geeignete Schweißparameter festgelegt werden.
Was passiert, wenn die Schweißlinse zu klein ist?
Eine zu kleine Schweißlinse kann die Verbindungsfestigkeit verringern und das Risiko erhöhen, dass sich die Schweißung unter Betriebslasten löst. Die erforderliche Linsengröße und die zulässige Verbindungsfestigkeit sollten durch materialspezifische Schweißversuche und geeignete Qualitätsprüfungen ermittelt werden.
2. Weiße Oxidablagerungen und Anhaften der Elektrode
Weiße Oxidablagerungen auf den Elektrodenoberflächen
Beim Widerstandspunktschweißen von Aluminiumlegierungen können sich bei wiederholtem Schweißen weiße Oxidablagerungen auf den Elektrodenoberflächen ansammeln. Aluminium bildet leicht eine nichtleitende Oxidschicht an seiner Oberfläche, die die elektrischen Kontaktbedingungen beeinflussen kann.
Ablagerungen auf der Elektrodenoberfläche können zudem eine gleichmäßige Stromübertragung stören und zu Schwankungen der Schweißleistung beitragen.
Anhaften der Elektrode und Wärmestau
Aluminium hat einen geringen elektrischen Widerstand, sodass häufig ein relativ hoher Schweißstrom erforderlich ist, um an der Fügestelle ausreichend Widerstandswärme zu erzeugen. Die an der Grenzfläche zwischen Elektrode und Werkstück entstehende Wärme kann zu Aluminiumanhaftungen an der Elektrodenkappe führen und das Risiko des Anklebens der Elektrode erhöhen.
Kommt es zum Ankleben, lässt sich die Elektrode möglicherweise nur schwer sauber vom Werkstück lösen, was die Produktion unterbrechen und den Wartungsaufwand erhöhen kann.
Um das Risiko des Anklebens zu verringern, sind eine ordnungsgemäße Kontrolle von Schweißstrom und -zeit, eine ausreichende Elektrodenkühlung und eine regelmäßige Pflege der Elektrodenoberfläche unerlässlich. Eine Elektrodenkappe in gutem Zustand trägt zu einer gleichbleibenden Schweißleistung und einer längeren Standzeit der Elektrode bei.
3. Häufiges Elektrodenfräsen verkürzt die Standzeit der Elektroden und senkt die Produktionsgeschwindigkeit
Warum erfordert das Schweißen von Aluminium häufiges Elektrodenfräsen?
Weiße Oxidablagerungen, das Anhaften der Elektrode und die wiederholte Einwirkung hoher Schweißtemperaturen können die Arbeitsfläche und die Kappengeometrie der Elektrode im Laufe der Zeit verändern.
Das Fräsen der Elektrode stellt das erforderliche Kappenprofil wieder her, doch bei jedem Fräsvorgang wird etwas Elektrodenmaterial abgetragen. Ziel ist es, die richtige Kappengeometrie und den richtigen Oberflächenzustand zu erhalten und dabei unnötigen Materialabtrag zu vermeiden.
Was passiert, wenn die Elektrode zu häufig gefräst wird?
Häufiges Fräsen trägt mehr Elektrodenmaterial ab, verkürzt die Standzeit der Elektroden und erhöht den Bedarf an Kappenwechseln und Wartung. Diese Tätigkeiten können zusätzliche Stillstandszeiten verursachen und den Produktionsdurchsatz verringern.
Richtig ausgewählte Fräswerkzeuge und geeignete Prüfintervalle können helfen, eine gleichbleibende Elektrodengeometrie zu erhalten. Stabile Schweißparameter und eine wirksame Elektrodenkühlung können sie jedoch nicht ersetzen.
Mehr über die Elektrodenwartung erfahren: Elektrodenkappenfräser von WPI Taiwan.
Wie lässt sich die Qualität beim Punktschweißen von Aluminium verbessern?
- Schweißstrom erhöhen und stabilisieren
Da Aluminium einen geringen elektrischen Widerstand hat, ist häufig ein relativ hoher Schweißstrom erforderlich, um ausreichend Widerstandswärme zu erzeugen. Wählen Sie einen geeigneten Strom und sorgen Sie für eine stabile Stromzufuhr. Stellen Sie den Schweißstrom entsprechend Legierung, Materialdicke, Verbindungsgestaltung und Anlagenleistung ein und überprüfen Sie ihn. Auch ein zu hoher Strom kann Schweißfehler verursachen.
- Schweißzeit präzise steuern
Verwenden Sie ein validiertes Schweißprogramm, um ausreichend Wärme für eine ordnungsgemäße Linsenbildung zu erzeugen und gleichzeitig unnötige thermische Belastung zu vermeiden.
- Stabile Elektrodenkraft aufrechterhalten
Halten Sie eine gleichmäßige Elektrodenkraft und eine korrekte Ausrichtung ein, um reproduzierbare Kontaktbedingungen zu gewährleisten. Überprüfen Sie die Elektrodenkraft entsprechend dem Schweißprogramm und den Anforderungen an das Werkstück.
- Elektrodentemperatur kontrollieren
Sorgen Sie für eine ausreichende Elektrodenkühlung und prüfen Sie im Dauerbetrieb den Kühlmitteldurchfluss und die Elektrodentemperatur.
- Arbeitsfläche der Elektrode pflegen
Prüfen Sie die Kappengeometrie, Oberflächenablagerungen und Anzeichen für das Anhaften der Elektrode. Halten Sie sowohl die Blechoberflächen als auch die Elektrodenkappen in einem für gleichmäßiges Schweißen geeigneten Zustand.
- Unnötiges Elektrodenfräsen reduzieren
Legen Sie geeignete Wartungsintervalle anhand der Ergebnisse der Schweißqualität und der Elektrodenprüfungen fest, anstatt die Elektroden nach jeder kleinen Veränderung automatisch zu fräsen.
Ein praxisgerechtes Verbesserungsprogramm sollte Versuche mit Schweißprogrammen, die Bewertung der Schweißlinse, gegebenenfalls zerstörende Prüfungen, Elektrodenprüfungen und eine kontinuierliche Produktionsüberwachung kombinieren. Kein einzelner Parameter kann alle Probleme beim Punktschweißen von Aluminium lösen.
Warum die MFDC-Inverter-Technologie für das Punktschweißen von Aluminium geeignet ist
Stabiler Gleichstrom-Schweißstrom
Die MFDC-Inverter-Technologie von WPI Taiwan wandelt dreiphasige Eingangsleistung in einen geregelten Gleichstrom-Schweißausgang um. Ein stabiler Gleichstrom trägt zu einer reproduzierbaren Wärmeerzeugung bei Aluminiumlegierungen bei, die aufgrund ihres geringen elektrischen Widerstands häufig einen relativ hohen Schweißstrom erfordern.
Präzise Steuerung von Schweißstrom und Schweißzeit
Die MFDC-Inverter-Technologie ermöglicht eine präzise Steuerung von Schweißstrom und Schweißzeit. Dies hilft, die Wärmeeinbringung zu regulieren und reproduzierbare Schweißbedingungen aufrechtzuerhalten, wenn geeignete Parameter für die Aluminiumlegierung, die Materialdicke und die Verbindungsgestaltung festgelegt sind.
Kürzere Schweißzeiten helfen, Wärmeverluste zu kontrollieren
Ein geeignetes Schweißprogramm mit relativ hohem Strom und kürzerer Dauer kann dazu beitragen, ausreichend Wärme für die Linsenbildung zu erzeugen, bevor übermäßig viel Wärme in das umgebende Aluminium abfließt.
Der geeignete Strom und die Schweißzeit müssen durch Schweißversuche für die jeweilige Legierung, Materialdicke, Elektrodenkonfiguration und Verbindungsgestaltung validiert werden.
Bessere Prozesskontrolle für gleichmäßigeres Schweißen
Ein stabiler Stromausgang und eine reproduzierbare Zeitsteuerung tragen dazu bei, Schwankungen im Schweißprozess zu verringern. Das Anhaften und der Verschleiß der Elektroden werden jedoch auch vom Zustand der Elektrodenoberfläche, der Elektrodenkraft, der Kühlung und der Wartung beeinflusst.
Die MFDC-Technologie sollte daher als Teil einer vollständigen Lösung für das Punktschweißen von Aluminium betrachtet werden und nicht als eigenständige Garantie gegen Schweißfehler.
WPI MFDC-Inverter-Punktschweißpistole für Aluminiumanwendungen
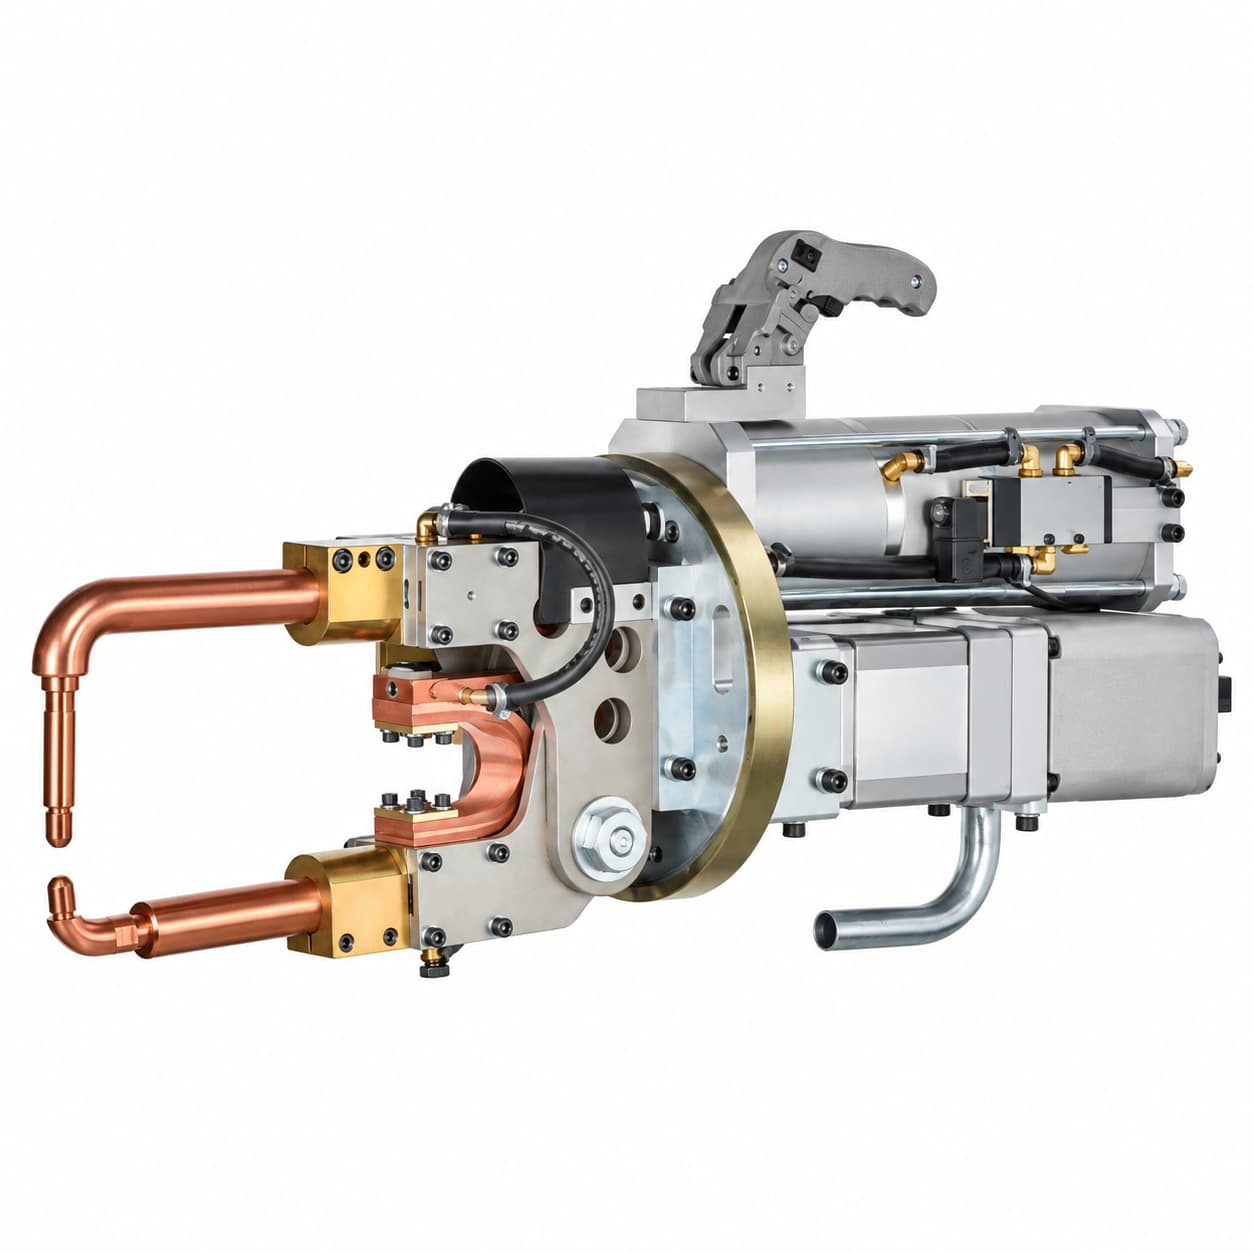
WPI Taiwan fertigt MFDC-Inverter-Punktschweißpistolen für Anwendungen im Widerstandspunktschweißen, einschließlich Aluminiumlegierungen. Das System bietet einen geregelten Gleichstrom-Schweißausgang und eine Stromregelung im Millisekundenbereich, um die Wärmeeinbringung zu regulieren und die Gleichmäßigkeit der Schweißung zu verbessern.
WPI bietet Anlagenleistungen von 80, 100, 160 und 225 kVA an. Diese Werte geben die Anlagenleistung an, nicht den Schweißstrom. Die geeignete Konfiguration und die Schweißparameter hängen von der Aluminiumlegierung, der Materialdicke, der Verbindungsgestaltung, der Elektrodenkonfiguration und den Produktionsanforderungen ab.
Produktdetails finden Sie auf der Seite WPI MFDC-Inverter-Punktschweißpistole .
Wenn Sie das MFDC-Punktschweißen für Aluminiumbauteile in Betracht ziehen, wenden Sie sich mit Angaben zu Legierung, Materialdicke, Verbindungsgestaltung, Elektrodenzugänglichkeit und Produktionsanforderungen an WPI Taiwan. Unser Team bespricht gerne eine passende Schweißlösung für Ihre Anwendung.
Das Elektrodenfräsen bleibt eine wichtige unterstützende Wartungsmaßnahme, um den Elektrodenzustand und eine gleichmäßige Schweißleistung zu erhalten.
Häufig gestellte Fragen zum Punktschweißen von Aluminium
Warum ist das Punktschweißen von Aluminium schwierig?
Aluminium hat eine hohe Wärmeleitfähigkeit und einen geringen elektrischen Widerstand, wodurch es schwieriger ist, an der Grenzfläche der Verbindung ausreichend Wärme zu erzeugen und zu konzentrieren. Auch die Oxidschicht an der Oberfläche kann den elektrischen Kontakt beeinflussen. Eine sorgfältige Kontrolle von Schweißstrom, Schweißzeit, Elektrodenkraft und Oberflächenzustand ist für eine gleichbleibende Schweißqualität unerlässlich.
Warum entstehen beim Punktschweißen von Aluminium weiße Oxidablagerungen?
Aluminium bildet leicht eine nichtleitende Oxidschicht an seiner Oberfläche. Beim wiederholten Widerstandspunktschweißen können sich zudem weiße Ablagerungen auf den Elektrodenoberflächen ansammeln, die den elektrischen Kontakt und die Gleichmäßigkeit der Schweißung beeinträchtigen können. Die genaue Zusammensetzung dieser Ablagerungen sollte nicht ohne technische Analyse angenommen werden.
Warum bleiben Elektroden beim Punktschweißen an Aluminium haften?
Die an der Grenzfläche zwischen Elektrode und Werkstück entstehende Wärme kann zu Aluminiumanhaftungen an der Elektrodenkappe führen und das Risiko des Anklebens erhöhen. Schweißstrom und -zeit, Elektrodenkraft, Kühlung und der Zustand der Elektrodenoberfläche beeinflussen dieses Risiko. Eine geeignete Parameterkontrolle und regelmäßige Elektrodenwartung tragen zu einer stabilen Schweißleistung bei.
Warum verschleißen Elektroden beim Punktschweißen von Aluminium schnell?
Die wiederholte Einwirkung von Schweißwärme, das Anhaften der Elektrode und Oberflächenablagerungen können den Elektrodenzustand beeinträchtigen und den Wartungsaufwand erhöhen. Das Fräsen stellt das erforderliche Kappenprofil wieder her, doch bei jedem Fräsvorgang wird Elektrodenmaterial abgetragen. Geeignete Fräsintervalle helfen, die Kappengeometrie zu erhalten und gleichzeitig unnötigen Materialabtrag sowie einen vorzeitigen Elektrodenwechsel zu vermeiden.
Kann die MFDC-Inverter-Technologie das Punktschweißen von Aluminium verbessern?
Ja. Die MFDC-Inverter-Technologie bietet einen geregelten Gleichstrom-Schweißausgang und unterstützt eine präzise Steuerung von Schweißstrom und Schweißzeit. Diese Funktionen helfen, die Wärmeeinbringung zu regulieren und die Gleichmäßigkeit der Schweißung zu verbessern, wenn geeignete Parameter festgelegt sind. Die tatsächlichen Ergebnisse hängen auch von Elektrodenkraft, Kühlung, Oberflächenzustand des Werkstücks, Verbindungsgestaltung und Elektrodenwartung ab.
Aluminium-Punktschweißen verbessern mit WPI Taiwan
Wenn in Ihrer Produktionslinie eine unzureichende Linsenbildung, weiße Ablagerungen auf den Elektrodenoberflächen, Anhaften der Elektroden, häufiges Elektrodenfräsen oder eine ungleichmäßige Schweißqualität auftreten, bespricht WPI Taiwan gerne mit Ihnen eine auf Ihre Anwendung abgestimmte Konfiguration der MFDC-Inverter-Punktschweißpistole.
Teilen Sie uns Ihre Aluminiumlegierung, Materialdicke, Verbindungsgestaltung, Elektrodenzugänglichkeit und Produktionsanforderungen mit, damit wir eine anwendungsspezifische Bewertung vornehmen können.
- Kontakt zu WPI Taiwan: Kontakt
- Produktdetails: WPI MFDC-Inverter-Punktschweißpistole