アルミニウム合金の抵抗スポット溶接は、熱の急速な放散、電極表面への白色酸化物の付着、頻繁な電極ドレッシングなどにより、難しい場合があります。これらの問題は、ナゲット形成、溶接の安定性、生産効率に影響を及ぼす可能性があります。
本記事では、アルミニウムのスポット溶接でよく見られる3つの問題と、溶接品質の向上、電極状態の維持、より安定した溶接結果を得るための実践的な方法を解説します。また、MFDCインバータースポット溶接技術が溶接プロセスの制御向上にどのように役立つかについてもご紹介します。
アルミニウムのスポット溶接技術とプロセス上の考慮事項の概要については、こちらのガイドをご覧ください: アルミニウムスポット溶接:技術、課題、そして解決策。
目次
アルミニウムのスポット溶接に慎重なプロセス管理が必要な理由
アルミニウムは熱伝導率が高いため、熱が溶接部から急速に放散します。また電気抵抗が低いため、接合部で十分な抵抗発熱を得るには、比較的高い溶接電流が必要になることが多くあります。さらに、アルミニウムは安定した表面酸化膜を形成し、電気的接触や電極とワークの相互作用に影響を与えることがあります。
こうした特性から、安定した溶接品質を得るには、溶接電流、通電時間、加圧力、表面状態、電極冷却を慎重に管理することが不可欠です。
1. 熱の急速な放散により適切なナゲット形成が妨げられることがある
なぜ熱の放散が重要なのか?
抵抗スポット溶接では、健全なナゲットを形成するために、板と板の界面で十分な熱を発生させ、集中させる必要があります。アルミニウムは熱を素早く伝えるため、溶接電流の不足、不適切な通電時間、入熱不足、電流供給の不安定などにより、適切なナゲット形成が妨げられることがあります。
単に通電時間を延ばすことが常に最善の解決策とは限りません。過度な加熱はワーク表面を損傷したり、電極の劣化を早めたりする可能性があります。材料や用途に応じて、適切な溶接条件を設定する必要があります。
ナゲットが小さすぎるとどうなるのか?
ナゲット径が不足すると、継手強度が低下し、使用時の荷重で溶接部が剥離するリスクが高まります。必要なナゲット径と許容される継手強度は、材料ごとの溶接試験と適切な品質検査によって確立する必要があります。
2. 白色酸化物の堆積と電極の溶着
電極表面への白色酸化物の堆積
アルミニウム合金の抵抗スポット溶接では、溶接を繰り返すうちに電極表面に白色酸化物が堆積することがあります。アルミニウムは表面に非導電性の酸化膜を形成しやすく、電気的な接触状態に影響を与える可能性があります。
電極表面の付着物は、安定した電流の伝達を妨げ、溶接性能のばらつきの原因となることもあります。
電極の溶着と熱の蓄積
アルミニウムは電気抵抗が低いため、接合部で十分な抵抗発熱を得るには、比較的高い溶接電流が必要になることが多くあります。電極とワークの界面で発生する熱により、電極先端面にアルミニウムが付着し、電極溶着のリスクが高まることがあります。
溶着が発生すると、電極をワークからきれいに離すことが難しくなり、生産の中断やメンテナンス負担の増加につながる可能性があります。
電極溶着のリスクを低減するには、溶接電流と通電時間の適切な管理、十分な電極冷却、定期的な電極表面のメンテナンスが不可欠です。電極先端面を良好な状態に保つことで、安定した溶接性能を維持し、電極寿命を延ばすことができます。
3. 頻繁な電極ドレッシングは電極寿命と生産速度を低下させる
なぜアルミニウム溶接では頻繁な電極ドレッシングが必要なのか?
白色酸化物の堆積、電極の溶着、高い溶接温度への繰り返しの曝露により、電極の作業面や先端形状は時間とともに変化することがあります。
電極ドレッシングは必要な先端形状を回復させるのに役立ちますが、ドレッシングのたびに電極材料の一部が削り取られます。目標は、不要な材料の除去を避けながら、適切な電極先端形状と表面状態を維持することです。
電極をドレッシングしすぎるとどうなるのか?
頻繁なドレッシングは電極材料をより多く削るため、電極寿命が短くなり、チップ交換やメンテナンスの必要性が高まります。これらの作業により、追加のダウンタイムが発生し、生産スループットが低下する可能性があります。
適切に選定されたドレッシングツールと適切な点検間隔は、電極形状の安定維持に役立ちます。ただし、安定した溶接条件や効果的な電極冷却の代わりにはなりません。
電極メンテナンスの詳細はこちら: WPI台湾 チップドレッサー。
アルミニウムのスポット溶接品質を向上させるには?
- 溶接電流を高め、安定させる
アルミニウムは電気抵抗が低いため、十分な抵抗発熱を得るには比較的高い溶接電流が必要になることが多くあります。適切な電流を選定し、安定した電流供給を維持してください。合金、板厚、継手構成、設備能力に応じて溶接電流を設定・確認してください。過大な電流も溶接欠陥の原因となります。
- 通電時間を精密に制御する
検証済みの溶接条件を用いて、適切なナゲット形成に必要な熱を発生させつつ、不要な熱影響を避けてください。
- 安定した加圧力を維持する
一定の加圧力と適切なアライメントを維持し、再現性のある接触状態を確保してください。溶接条件とワークの要件に応じて加圧力を確認してください。
- 電極温度を管理する
十分な電極冷却を確保し、連続生産中は冷却水の流量と電極温度を確認してください。
- 電極の作業面を維持する
電極先端形状、表面の付着物、電極溶着の兆候を点検してください。板の表面と電極先端面の両方を、安定した溶接に適した状態に保ってください。
- 不要な電極ドレッシングを減らす
わずかな変化のたびに自動的に電極をドレッシングするのではなく、溶接品質の結果と電極の点検結果に基づいて、適切なメンテナンス間隔を設定してください。
実践的な改善プログラムでは、溶接条件の試験、ナゲットの評価、必要に応じた破壊試験、電極の点検、継続的な生産監視を組み合わせる必要があります。アルミニウムのスポット溶接のあらゆる問題を、単一のパラメーターで解決することはできません。
MFDCインバーター技術がアルミニウムのスポット溶接に適している理由
安定した直流溶接電流
WPI台湾のMFDCインバーター技術は、三相入力電源を制御された直流溶接出力に変換します。安定した直流電流は、電気抵抗が低いために比較的高い溶接電流を必要とすることが多いアルミニウム合金において、再現性のある発熱に貢献します。
溶接電流と通電時間の精密制御
MFDCインバーター技術により、溶接電流と通電時間を精密に制御できます。アルミニウム合金、板厚、継手設計に応じた適切な条件を設定することで、入熱を調整し、再現性のある溶接条件を維持するのに役立ちます。
短い通電時間で熱損失を抑制
比較的高い電流を短時間で流す適切な溶接条件を選定することで、過剰な熱が周囲のアルミニウムに放散する前に、ナゲット形成に十分な熱を発生させることができます。
適切な電流と通電時間は、合金、板厚、電極構成、継手設計ごとに溶接試験で検証する必要があります。
プロセス制御の向上による安定した溶接
安定した電流出力と再現性のあるタイミング制御は、溶接プロセスのばらつきの低減に役立ちます。ただし、電極の溶着や摩耗は、電極表面状態、加圧力、冷却、メンテナンスにも左右されます。
したがって、MFDC技術は、溶接欠陥を単独で防止できる保証ではなく、アルミニウムのスポット溶接ソリューション全体の一部として捉えるべきです。
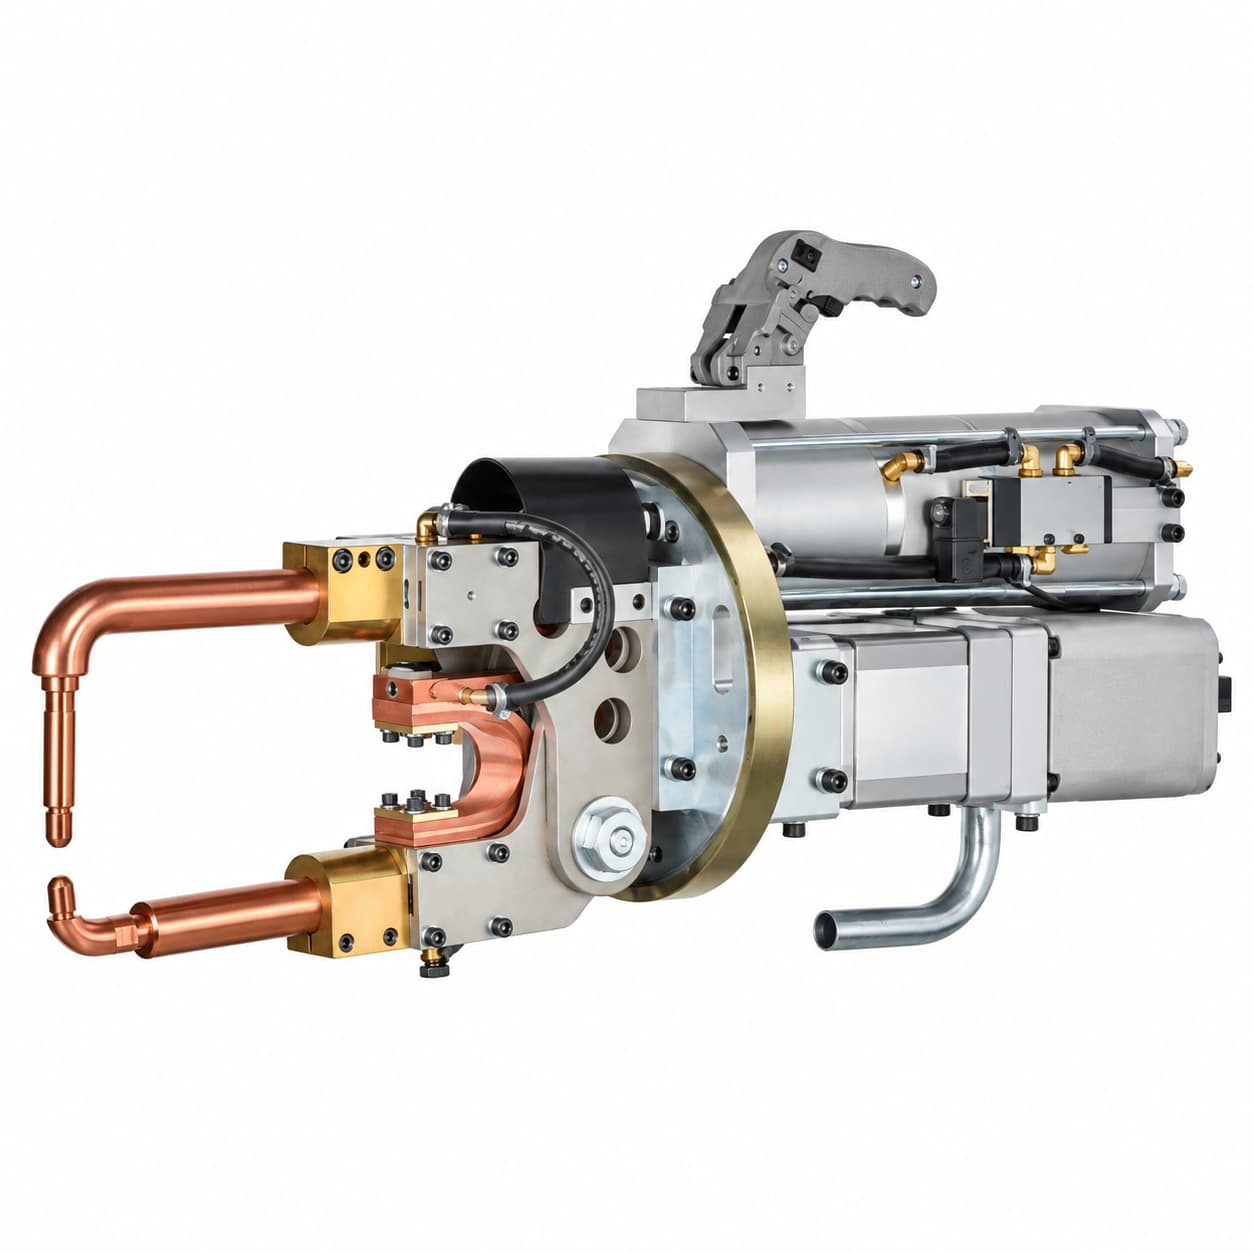
アルミニウム用途向け WPI MFDC インバータースポット溶接ガン
WPI台湾は、アルミニウム合金を含む抵抗スポット溶接用途向けにMFDC インバータースポット溶接ガンを製造しています。本システムは、制御された直流溶接出力とミリ秒単位の電流制御により、入熱の調整と溶接の安定性向上を支援します。
WPIの設備容量のラインアップは 80、100、160、225 kVAです。これらの数値は設備容量を示すものであり、溶接電流ではありません。適切な構成と溶接条件は、アルミニウム合金、板厚、継手設計、電極構成、生産要件によって異なります。
製品の詳細は、 WPI MFDC インバータースポット溶接ガン のページをご覧ください。
アルミニウム部品へのMFDCスポット溶接の導入をご検討中の場合は、合金、板厚、継手構成、電極のアクセス性、生産要件などの詳細を添えてWPI台湾までお問い合わせください。お客様の用途に適した溶接ソリューションをご提案いたします。
電極ドレッシングは、電極状態と安定した溶接性能を維持するための重要な補助的メンテナンス手段であることに変わりはありません。
アルミニウムのスポット溶接に関するよくある質問
アルミニウムのスポット溶接はなぜ難しいのですか?
アルミニウムは熱伝導率が高く電気抵抗が低いため、接合界面で十分な熱を発生させ、集中させることが難しくなります。表面の酸化膜も電気的接触に影響を与えることがあります。安定した溶接品質を得るには、溶接電流、通電時間、加圧力、表面状態の慎重な管理が不可欠です。
アルミニウムのスポット溶接中に白色酸化物が堆積するのはなぜですか?
アルミニウムは表面に非導電性の酸化膜を形成しやすい性質があります。抵抗スポット溶接を繰り返すと、電極表面に白色の付着物が堆積することもあり、電気的接触や溶接の安定性に影響を与える可能性があります。これらの付着物の正確な成分は、技術的な分析なしに断定すべきではありません。
スポット溶接中に電極がアルミニウムに溶着するのはなぜですか?
電極とワークの界面で発生する熱により、電極先端面にアルミニウムが付着し、電極溶着のリスクが高まることがあります。このリスクには、溶接電流と通電時間、加圧力、冷却、電極表面状態が影響します。適切な条件管理と定期的な電極メンテナンスが、安定した溶接性能の維持に役立ちます。
アルミニウムのスポット溶接で電極が早く摩耗するのはなぜですか?
溶接熱への繰り返しの曝露、電極の溶着、表面の付着物により、電極の状態が変化し、メンテナンスの必要性が高まることがあります。電極ドレッシングは必要な先端形状を回復させますが、ドレッシングのたびに電極材料が削られます。適切なドレッシング間隔を設定することで、不要な材料の除去や電極の早期交換を避けながら先端形状を維持できます。
MFDCインバーター技術でアルミニウムのスポット溶接は改善できますか?
はい。MFDCインバーター技術は制御された直流溶接出力を提供し、溶接電流と通電時間の精密な制御を可能にします。適切な条件を設定することで、入熱の調整と溶接の安定性向上に役立ちます。ただし、実際の結果は加圧力、冷却、ワークの表面状態、継手設計、電極メンテナンスにも左右されます。
WPI台湾でアルミニウムのスポット溶接を改善
生産ラインでナゲット形成不足、電極表面の白色付着物、電極溶着、頻繁な電極ドレッシング、溶接品質のばらつきなどが発生している場合、WPI台湾がお客様の用途に適したMFDC インバータースポット溶接ガンの構成をご提案いたします。
用途に応じた評価のため、アルミニウム合金、板厚、継手構成、電極のアクセス性、生産要件をお知らせください。
- WPI台湾へのお問い合わせ: お問い合わせ
- 製品詳細: WPI MFDC インバータースポット溶接ガン